Usinage à commande numérique par ordinateur (CNC) dans l'industrie lourde fait référence au fonctionnement automatisé et piloté par programme de machines-outils à grande échelle conçues pour couper, façonner, percer, aléser ou meuler des matériaux nettement plus gros, plus lourds et plus durs que ceux traités dans la fabrication générale. Bien que le principe fondamental de la CNC – utiliser des instructions numériques préprogrammées pour contrôler le mouvement de l’outil avec une haute précision – soit le même à toutes les échelles, les machines CNC de l’industrie lourde fonctionnent dans un environnement physique fondamentalement différent. Ils doivent manipuler des pièces pouvant peser des dizaines ou des centaines de tonnes, s'étendre sur plusieurs mètres de long et être fabriquées à partir de matériaux tels que l'acier de construction, la fonte, les alliages de titane, les superalliages de nickel ou les aciers à outils trempés. Les machines elles-mêmes sont en conséquence massives, avec des bancs de machines pouvant s'étendre sur 20 mètres ou plus, des moteurs de broche évalués à des centaines de kilowatts et des cadres structurels conçus pour maintenir la précision dimensionnelle sous les énormes forces de coupe générées lors de l'enlèvement du métal à des vitesses industrielles.
Les industries qui dépendent de l'usinage CNC lourd comprennent l'aérospatiale, la construction navale, la production d'électricité, la fabrication d'équipements miniers, le pétrole et le gaz, les chemins de fer et la production d'équipements de construction lourde. Dans chacun de ces secteurs, les composants usinés – arbres de turbine, hélices marines, brides d’appareils sous pression, moyeux d’éoliennes, châssis de locomotives – sont des pièces critiques pour la sécurité où la précision dimensionnelle détermine directement les performances opérationnelles et l’intégrité structurelle. La technologie CNC permet d'atteindre les tolérances strictes requises par ces pièces tout en gérant les défis d'échelle et de matériaux qui rendraient l'usinage manuel peu pratique, voire impossible.
L'industrie lourde utilise plusieurs catégories distinctes de machines CNC, chacune optimisée pour une combinaison spécifique de taille de pièce, de géométrie et d'opération d'usinage requise. Comprendre quel type de machine s'applique à quelle tâche est essentiel pour les ingénieurs de production qui spécifient les équipements destinés aux installations de fabrication lourdes.
Les aléseuses comptent parmi les machines CNC les plus importantes de l’industrie lourde. Les aléseuses horizontales (HBM) positionnent une broche rotative horizontalement et l'introduisent dans une pièce à usiner fixe ou montée sur table, ce qui les rend idéales pour l'usinage d'alésages, de grandes surfaces planes et de caractéristiques complexes sur des composants en forme de boîte tels que les carters de boîte de vitesses, les collecteurs hydrauliques et les corps de machines-outils. Les HBM de type au sol et de type table peuvent accueillir des pièces mesurant plusieurs mètres dans chaque dimension et pesant plusieurs tonnes, la pièce étant montée sur une table rotative qui permet d'usiner toutes les faces en une seule configuration. Les aléseuses verticales – également appelées tours à tourelle verticale (VTL) dans leur configuration de tournage – montent la pièce horizontalement sur une grande plaque frontale rotative et abaissent l'outil de coupe par le haut, ce qui les rend idéales pour les anneaux, flasques, roues et composants circulaires de grand diamètre qui seraient difficiles à équilibrer dans un tour horizontal conventionnel.
Les fraiseuses CNC de type portique comportent une structure de pont qui s'étend sur un large banc de machine, avec une ou plusieurs têtes de fraisage montées sur la traverse du pont. La pièce à usiner repose sur le lit et soit reste stationnaire pendant que le pont se déplace sur toute la longueur de la machine, soit le pont est fixe et le lit se déplace en dessous. Cette configuration est particulièrement adaptée à l'usinage de grandes surfaces plates ou profilées sur des composants longs et lourds : structures en acier, bases de moules pour grands moules d'injection plastique, nervures d'ailes d'avion et sections de coque de navire. Les machines à portique multi-têtes peuvent effectuer simultanément des opérations d'ébauche et de finition sur différentes zones de la même pièce, réduisant ainsi considérablement le temps de cycle sur les grandes pièces. Certaines machines à portique robustes ont des largeurs de lit supérieures à 5 mètres et des longueurs supérieures à 30 mètres, avec la capacité d'enlever des centaines de kilogrammes de matériaux par heure.
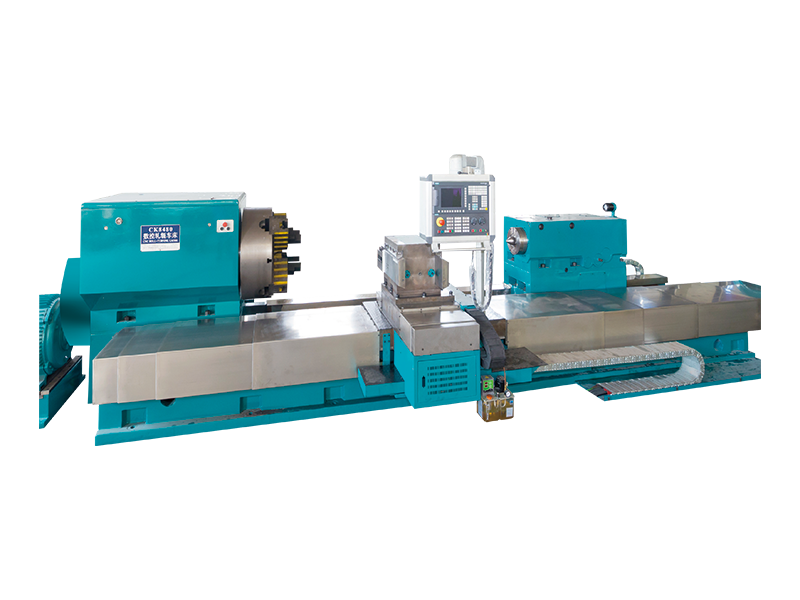
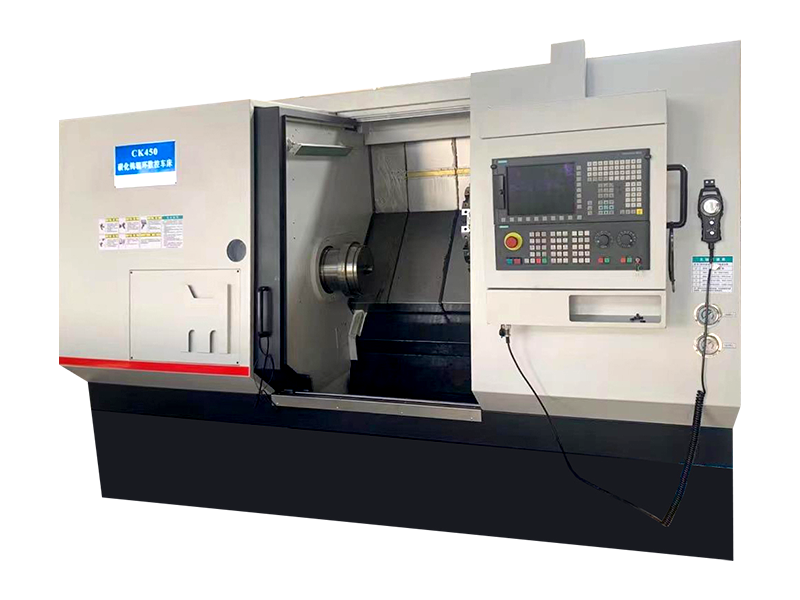
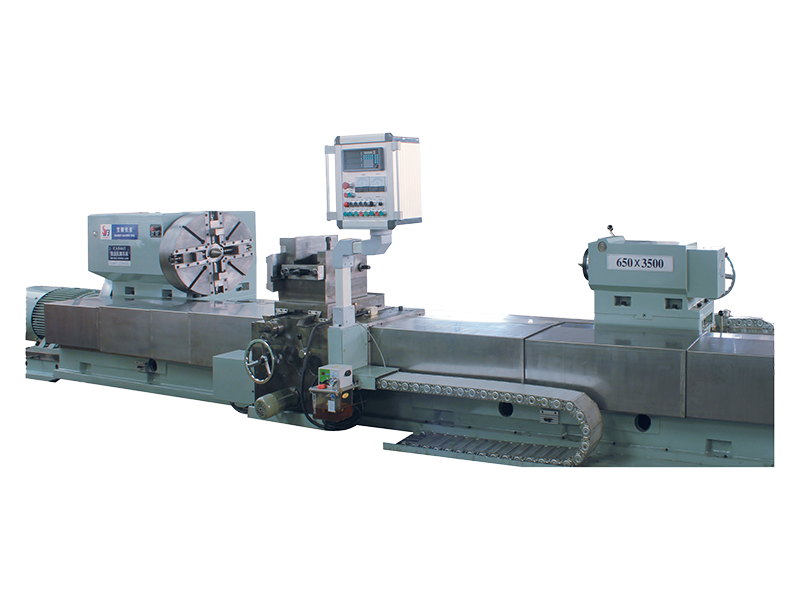
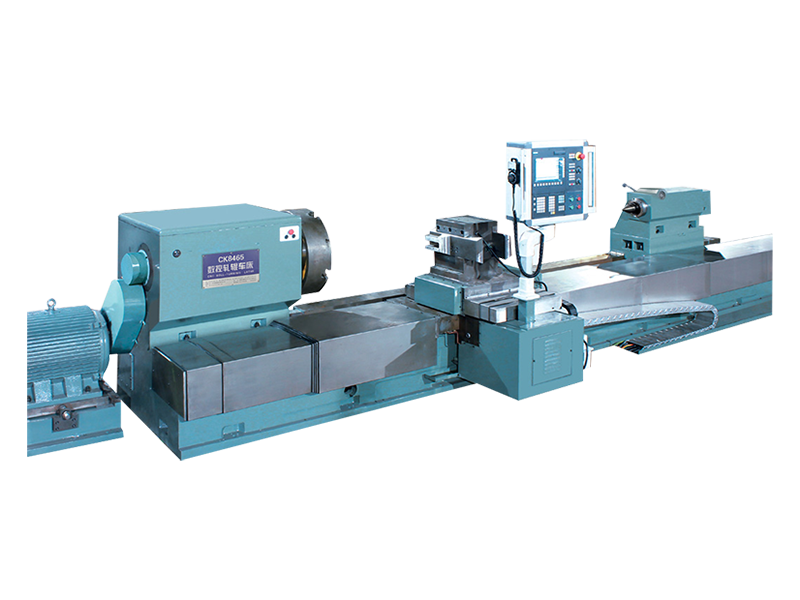
Les tours CNC et centres de tournage lourds gèrent l'usinage en rotation de grands composants cylindriques : arbres, rouleaux, broches, cylindres et bagues de grand diamètre. Ces machines sont dotées de poupées robustes, de bancs robustes avec des rails de guidage trempés et rectifiés et de contre-pointes capables de supporter des arbres pouvant mesurer 10 mètres ou plus de longueur et peser des dizaines de tonnes. Les centres de tournage CNC lourds modernes intègrent des outils dynamiques (outils de coupe rotatifs montés dans la tourelle) qui permettent d'effectuer des opérations de fraisage, de perçage et de filetage sur le composant de tournage sans le retirer de la machine, permettant ainsi un usinage complet en une seule configuration. Dans les industries de l'acier et du papier, des machines de meulage et de tournage de rouleaux de travail qui sont des variantes spécialisées des tours lourds sont utilisées pour restaurer la géométrie de la surface des rouleaux après usure.
Le forage de trous profonds est un processus d'usinage spécialisé utilisé pour produire des alésages longs, droits et précis dans des composants tels que des canons d'armes à feu, des cylindres hydrauliques, des tubes de récipients sous pression et des canaux de refroidissement de moules d'injection. Les machines de forage de trous profonds CNC utilisent des outils spécialisés - soit des forets à canon, soit des systèmes BTA (Boring and Trepanning Association) - qui intègrent des canaux de refroidissement internes pour évacuer les copeaux en continu de la zone de coupe, empêchant ainsi l'emballage des copeaux et la casse de l'outil dans des trous pouvant atteindre 50 diamètres ou plus de profondeur. Le contrôle CNC de la vitesse d'avance, de la vitesse de broche et de la pression du liquide de refroidissement est essentiel pour maintenir la rectitude de l'alésage et l'état de surface sur toute la profondeur du trou. Dans l'industrie lourde, ces machines peuvent percer des alésages dans des pièces forgées et moulées pesant plusieurs tonnes, avec des diamètres d'alésage allant de 20 mm à plusieurs centaines de millimètres.
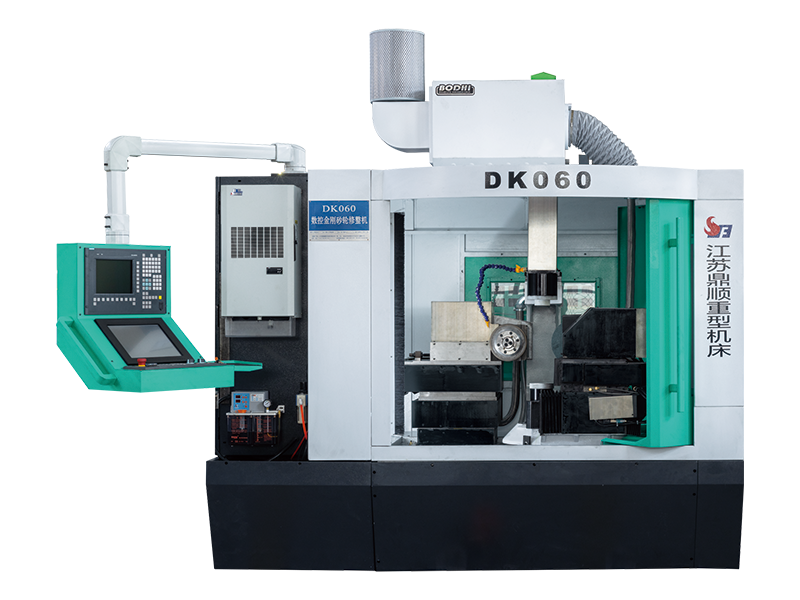
Le meulage de précision de gros composants est effectué sur des rectifieuses cylindriques CNC, des rectifieuses planes et des rectifieuses internes conçues pour les applications de l'industrie lourde. Les grandes meuleuses cylindriques CNC sont utilisées pour meuler les arbres, les rouleaux et les broches aux tolérances finales de dimension et de finition de surface après le tournage, obtenant ainsi une rondeur et une cylindricité de l'ordre du micron sur des composants pouvant mesurer plusieurs mètres de long. Les rectifieuses de surfaces CNC avec mandrins magnétiques mesurant plusieurs mètres carrés sont utilisées pour meuler des surfaces de référence plates sur les bases de machines-outils, les grands ensembles de matrices et les composants structurels où une planéité de quelques micromètres est requise. Ces machines utilisent la CNC pour contrôler le dressage des meules, les incréments d'avance et les passes d'étincelle avec une précision que la rectification manuelle ne peut pas atteindre de manière fiable sur de grandes pièces.
Les machines CNC de l'industrie lourde doivent offrir un ensemble spécifique de capacités techniques qui les distinguent des centres d'usinage de production standard. Ces capacités déterminent directement la qualité et la viabilité économique des pièces qu’elles produisent.
Différentes industries lourdes imposent des exigences distinctes en matière de capacité d'usinage CNC, et la compréhension de ces exigences spécifiques au secteur permet de comprendre pourquoi les machines CNC lourdes sont indispensables dans le paysage industriel.
| Secteur industriel | Composants typiques | Principaux types de machines CNC | Exigences clés |
| Production d'électricité | Arbres de turbine, carters, roues | Tours lourds, fraiseuses 5 axes | Tolérances serrées, usinage de superalliages |
| Construction navale | Hélices, mèches de gouvernail, vilebrequins | VTL, aléseuses horizontales | Grand diamètre, bronze/inox |
| Équipement minier | Châssis de concasseur, revêtements de broyeur, engrenages | Broyeurs à portique, aléseuses | Pièces moulées lourdes, aciers résistants à l'usure |
| Pétrole et Gaz | Composants BOP, corps de vannes, brides | Forets pour trous profonds, centres de tournage | Surfaces d'étanchéité haute pression, Inconel |
| Énergie éolienne | Moyeux, arbres principaux, couronnes dentées | VTL, taillage d'engrenages, meulage | Grand diamètre, durée de vie critique |
De nombreux composants de l'industrie lourde ont des géométries tridimensionnelles complexes qui ne peuvent pas être entièrement usinées sur des machines 3 axes conventionnelles sans plusieurs configurations et repositionnements, chacun introduisant des erreurs d'alignement potentielles. L'usinage CNC à cinq axes — où l'outil de coupe peut être incliné et tourné par rapport à la pièce en plus des axes linéaires standard X, Y et Z — relève ce défi en permettant d'usiner des surfaces aux contours complexes dans une seule configuration avec un contrôle continu de l'orientation de l'outil. Dans l'industrie lourde, la capacité 5 axes est particulièrement utile pour l'usinage de profils d'aubes de turbine, de surfaces de pales d'hélice, de grands composants structurels aérospatiaux et de cavités de matrice avec des contre-dépouilles profondes ou des parois abruptes.
Les centres d'usinage lourds à 5 axes combinent la masse structurelle requise pour une coupe rigide et intensive avec la flexibilité géométrique d'un mouvement complet sur 5 axes, généralement obtenu grâce à des têtes de broche pivotantes (rotation des axes A et B) combinées à une table rotative (axe C). Le contrôleur CNC doit coordonner simultanément les cinq axes en temps réel – un défi de calcul et de contrôle que les systèmes CNC modernes hautes performances relèvent grâce à des algorithmes d'interpolation avancés et des servomoteurs à grande vitesse.
Les machines CNC modernes de l’industrie lourde ne sont plus des équipements autonomes mais des nœuds intégrés dans des environnements de fabrication numérique. Les contrôleurs CNC communiquent désormais de manière bidirectionnelle avec les logiciels de FAO, les systèmes de planification de la production, les plateformes de gestion de la qualité et les systèmes ERP d'entreprise, permettant un niveau de coordination de la production et de visibilité des données qui transforme la façon dont les composants lourds sont fabriqués.
Les machines CNC pour l'industrie lourde représentent l'une des technologies de fabrication les plus sophistiquées et les plus performantes qui existent, combinant la précision et la répétabilité du mouvement contrôlé par ordinateur avec la résistance structurelle, la puissance et l'échelle nécessaires pour traiter les pièces les plus grandes et les plus exigeantes de la production industrielle moderne. Des fraiseuses à portique s'étendant sur la longueur d'un terrain de football aux machines de forage de trous profonds produisant des alésages de précision dans des pièces forgées de plusieurs tonnes, ces systèmes sont les outils essentiels qui rendent possibles les infrastructures énergétiques, les équipements de transport et les machines industrielles à grande échelle. À mesure que l’intégration numérique s’approfondit et que la technologie d’usinage continue de progresser, les machines CNC de l’industrie lourde ne feront que devenir plus performantes, plus connectées et plus centrales dans les processus de production qui sous-tendent l’économie industrielle mondiale.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.