Dans l'usinage sur tour à rouleaux conventionnel, les opérateurs s'appuient largement sur les mesures manuelles, les réglages du volant et les lectures du cadran analogique pour contrôler la profondeur de coupe, la vitesse d'avance et les dimensions de la pièce. Chacune de ces étapes introduit une source potentielle d’erreur humaine. Une lecture erronée d'un cadran gradué d'un demi-trait de graduation (une différence aussi petite que 0,02 mm) peut rendre une pièce entière en rouleau hors tolérance, entraînant des reprises coûteuses ou carrément une mise au rebut. La fatigue accumulée pendant les longues périodes de production dégrade encore davantage la précision de l'opérateur, car la concentration requise pour lire et répondre de manière cohérente aux commentaires analogiques diminue avec le temps. Dans des secteurs tels que la fabrication du papier, la transformation de l'acier, l'impression et la production textile, où la géométrie de la surface des rouleaux détermine directement la qualité du produit final, ces incohérences dimensionnelles d'origine humaine se traduisent par des défauts sur le terrain, des plaintes des clients et des pertes financières importantes.
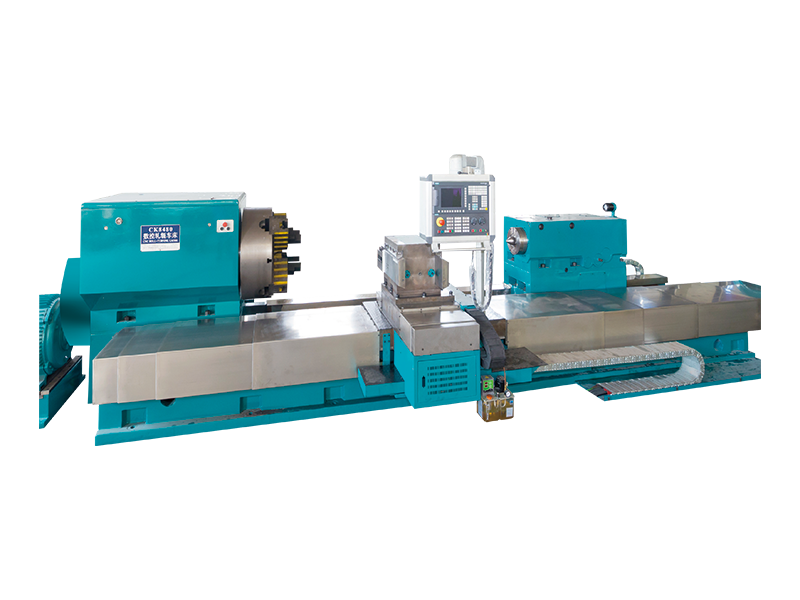
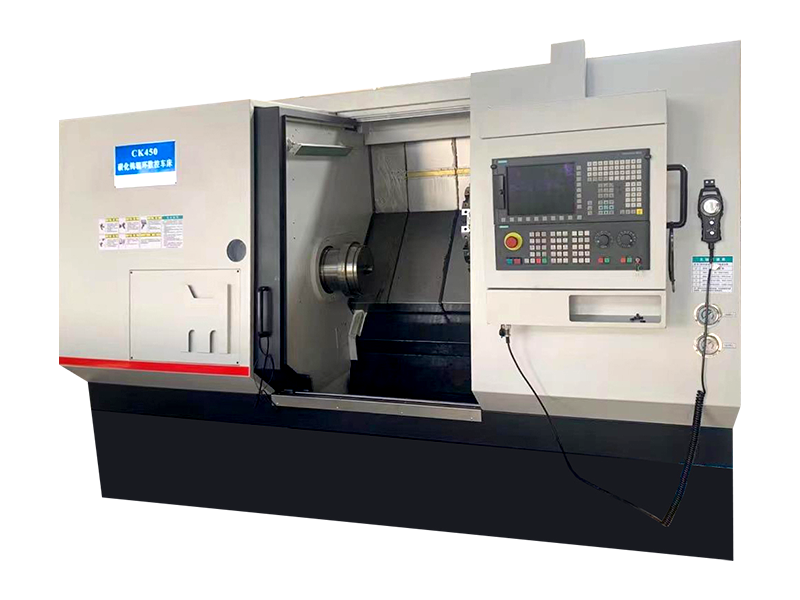
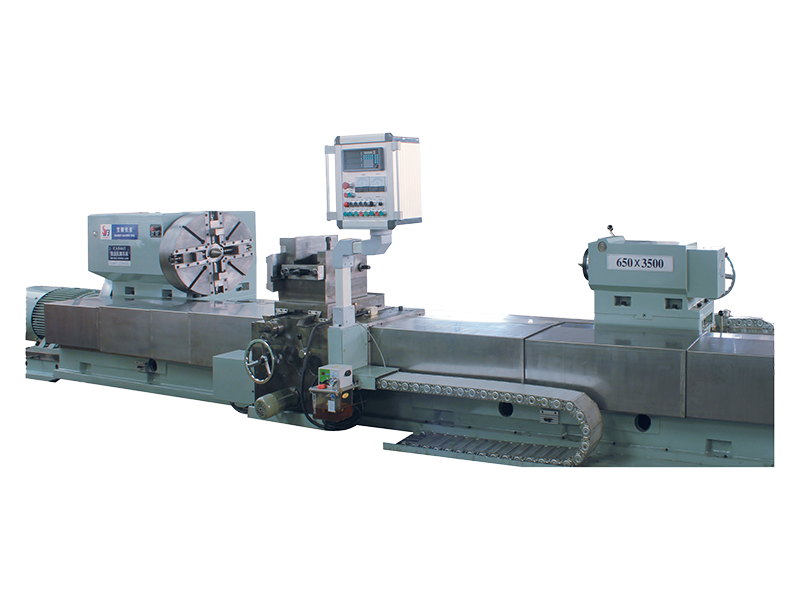
Le tour à rouleaux à affichage numérique flexible haute performance a été conçu spécifiquement pour remédier à ces vulnérabilités. En remplaçant les cadrans analogiques et l'estimation manuelle par des lectures numériques en temps réel, un stockage de paramètres programmables et un contrôle de rétroaction automatisé, cette classe de machine change fondamentalement le rôle de l'opérateur d'exécuteur de mesure actif à superviseur de processus - réduisant considérablement la fréquence et l'ampleur des erreurs humaines sans nécessiter l'investissement en capital d'un centre d'usinage CNC entièrement automatisé.
Un tour à rouleaux à affichage numérique combine la robustesse structurelle d'un tour à rouleaux robuste avec un système de lecture numérique (DRO) intégré et, sur les modèles aux spécifications supérieures, une interface de commande programmable qui régit le mouvement des axes, la vitesse de broche et les vitesses d'avance. Le terme « flexible » fait référence à la capacité de la machine à s'adapter à une large gamme de diamètres, de longueurs et de matériaux de rouleaux – depuis les petits cylindres d'impression mesurant 100 mm de diamètre jusqu'aux grands rouleaux de papeterie dépassant 1 500 mm – au sein de la même plate-forme de machine, souvent grâce au positionnement réglable de la poupée mobile, aux systèmes d'outillage interchangeables et aux plages de vitesse de broche variables.
« Hautes performances » décrit la combinaison de rigidité de broche, de puissance de coupe, de stabilité thermique et de précision de mesure numérique qui, ensemble, permettent à la machine de maintenir des tolérances dimensionnelles serrées sur de longues passes de coupe continues. Les opérations de tour à rouleaux impliquent fréquemment des passes d'enlèvement de matière de plusieurs mètres de longueur le long de surfaces de rouleaux en acier trempé, en fonte, recouvertes de caoutchouc ou composites - des conditions qui testent à la fois l'intégrité structurelle de la machine et la cohérence de la boucle de rétroaction du système de contrôle. Les machines hautes performances répondent à ces exigences grâce à une construction à lit renforcé, des codeurs linéaires haute résolution et des systèmes de mesure compensés en température.
Le digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
L'une des sources d'erreur les plus insidieuses dans le fonctionnement des tours analogiques est la parallaxe - le décalage apparent de la position de l'aiguille du cadran lorsque la ligne de visée de l'opérateur n'est pas parfaitement perpendiculaire au cadran. Des études sur des environnements d'usinage de précision ont documenté des erreurs de parallaxe allant jusqu'à 0,03 mm sur les cadrans de volant standard vus depuis des positions debout typiques. L'affichage numérique élimine entièrement la parallaxe en présentant une valeur numérique absolue qui se lit de manière identique quel que soit l'angle de vue de l'opérateur, la hauteur de la tête ou la distance par rapport au panneau. Ce changement unique supprime une source d'erreur qui affecte chaque ajustement d'axe effectué au cours d'un changement de production.
Les systèmes DRO modernes sur tours à rouleaux flexibles offrent des modes de positionnement absolus et incrémentiels, commutables par simple pression d'un bouton. En mode absolu, toutes les coordonnées affichées sont référencées par rapport à un point de référence fixe — généralement la face du rouleau ou un épaulement de référence — établi au début de l'opération. En mode incrémentiel, l'affichage se réinitialise à zéro à n'importe quelle position définie par l'opérateur, affichant uniquement la distance parcourue depuis ce point de référence. La possibilité de basculer entre ces modes sans calcul mathématique évite les erreurs arithmétiques accumulées qui se produisent lorsque les opérateurs suivent manuellement plusieurs mouvements incrémentiels séquentiels sur des machines analogiques, où une seule erreur d'addition se propage à toutes les étapes de positionnement ultérieures.
Au-delà de l'affichage de la position en temps réel, les tours à rouleaux à affichage numérique flexibles de haute spécification intègrent des systèmes de mémoire de paramètres qui permettent à des programmes d'usinage complets - y compris les diamètres cibles à plusieurs positions sur la longueur du rouleau, les vitesses d'avance, les vitesses de broche et les profondeurs de passe de finition - d'être stockés, rappelés et exécutés par n'importe quel opérateur sans dépendre du niveau de compétence ou de l'expérience individuel.
Cette fonctionnalité résout l’un des problèmes de cohérence de la qualité les plus persistants dans l’usinage des rouleaux : la variation entre les opérateurs. Lorsqu'un opérateur expérimenté met en place une passe de meulage de rouleaux en fonction de ses sensations, de ses habitudes et de règles empiriques personnelles développées au fil des années, la reproduction de cette configuration avec un collègue moins expérimenté introduit une variabilité substantielle. Grâce au stockage numérique des paramètres, les paramètres éprouvés du premier opérateur deviennent un programme validé que tout opérateur ultérieur peut rappeler et exécuter avec des paramètres identiques, quel que soit son niveau d'expérience individuel. Le résultat est que la qualité des pièces devient une fonction du programme plutôt que de la personne – un changement fondamental dans la philosophie de l’assurance qualité.
De nombreux tours à rouleaux à affichage numérique implémentent une valeur cible avec une fonction d'avertissement sonore ou visuel. L'opérateur saisit la dimension cible finale pour une coupe donnée, et le système DRO surveille la lecture de position en direct par rapport à cette cible. Lorsque l'outil s'approche d'une proximité programmée (par exemple, 0,05 mm du diamètre final), le système active un indicateur d'avertissement, avertissant l'opérateur de ralentir sa vitesse d'avance et de se préparer à s'arrêter. Cela évite l'erreur courante de dépassement du diamètre cible lors d'une alimentation manuelle inattentive ou fatiguée, qui sur un tour à rouleaux ne peut pas être corrigée sans remontage et recoupe à partir d'un diamètre plus grand.
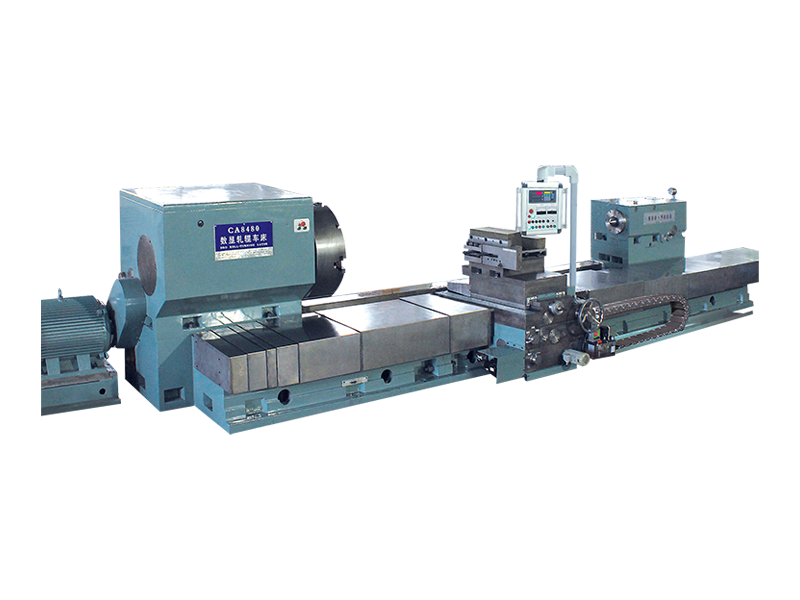
Les tours à rouleaux à affichage numérique sont disponibles dans plusieurs configurations avec des niveaux d'automatisation et de réduction des erreurs progressivement plus élevés. Le tableau ci-dessous compare les principales fonctionnalités des configurations standard, améliorées et hautes performances pour aider les acheteurs à identifier le niveau de spécification approprié pour leurs besoins de production.
| Caractéristique | Scrutateur standard | DRO amélioré | Hautes performances |
| Résolution d'affichage | 0,001 mm | 0,001 mm | 0,0001 mm |
| Stockage des paramètres | Aucun | Jusqu'à 50 programmes | Illimité (USB/réseau) |
| Fonction d'avertissement de cible | Non | Alerte sonore | Arrêt sonore automatique de l'alimentation |
| Type d'encodeur | Bande magnétique | Balance en verre optique | Compensation thermique optique |
| Contrôle de la vitesse de broche | Boîte de vitesses manuelle | Variateur de fréquence | Asservi avec CSS |
| Sortie de données | Aucun | Exportation USB | Liaison réseau temps réel/MES |
Les tours à rouleaux à affichage numérique hautes performances équipés d'entraînements de broche servocommandés peuvent mettre en œuvre une vitesse de surface constante (CSS) — une fonction qui ajuste automatiquement le régime de la broche lorsque l'outil de coupe se déplace radialement vers l'intérieur ou l'extérieur pendant les opérations de dressage pour maintenir une vitesse de coupe constante à la pointe de l'outil, quel que soit le diamètre instantané de la pièce. Sur un tour à rouleaux où l'opérateur sélectionne manuellement une vitesse de broche fixe, la vitesse de coupe réelle au niveau de la pointe de l'outil change à mesure que le diamètre varie, provoquant une formation de copeaux incohérente, une variation de l'état de surface et une usure imprévisible de l'outil. Ces variations obligent l'opérateur à effectuer des jugements compensatoires continus – une tâche exigeante sur le plan cognitif qui introduit davantage d'erreurs humaines, en particulier lors de longs profils de roulis multi-diamètres.
Le contrôle CSS supprime entièrement cette charge cognitive en automatisant la réponse à la vitesse de broche. L'opérateur saisit simplement la vitesse de surface cible en mètres par minute pour le matériau à couper, et le système de contrôle gère tous les réglages de régime de manière transparente. Le résultat est une finition de surface constante sur tout le profil du rouleau, une durée de vie de l'outil prévisible et reproductible et une élimination complète des erreurs de réglage de l'opérateur liées à la vitesse de surface.
Au-delà des spécifications techniques, le flux de travail quotidien pratique lié à l'utilisation d'un tour à rouleaux à affichage numérique flexible et hautes performances est structuré pour minimiser la charge cognitive imposée à l'opérateur pendant les cycles de production répétitifs. La réduction des erreurs est obtenue non seulement grâce à un meilleur matériel de mesure, mais également grâce à une conception d'interface intelligente qui guide les opérateurs à chaque étape du processus.
Les fabricants qui sont passés des tours à rouleaux analogiques conventionnels aux machines flexibles à affichage numérique hautes performances signalent systématiquement des réductions mesurables des taux de rejet dimensionnel. Les améliorations documentées typiques incluent des réductions des rejets de diamètre hors tolérance de 60 à 80 pour cent par rapport aux références de pré-conversion, des réductions des non-conformités d'état de surface de 40 à 60 pour cent attribuables au contrôle CSS et à la gestion cohérente de l'avance, et des réductions des erreurs de première pièce liées à la configuration de plus de 70 pour cent grâce à des séquences de configuration guidées et au rappel de programmes stockés.
Lese improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.