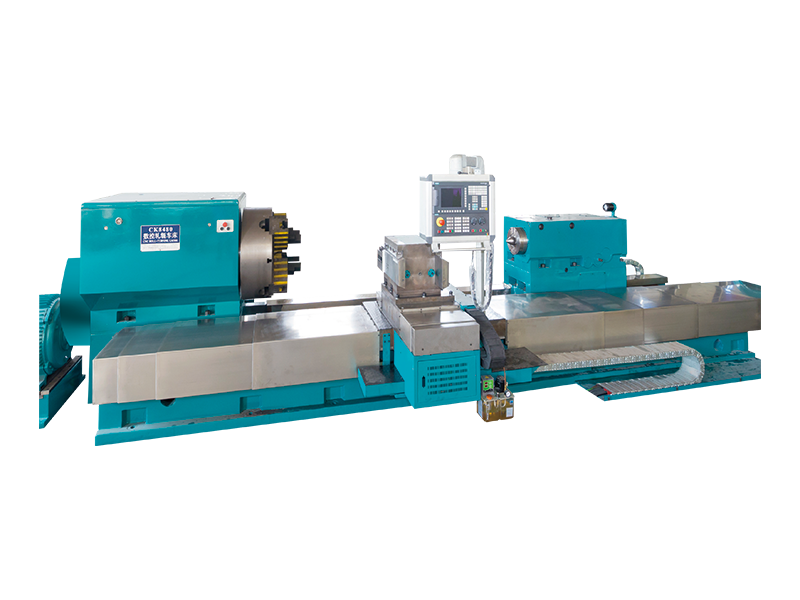
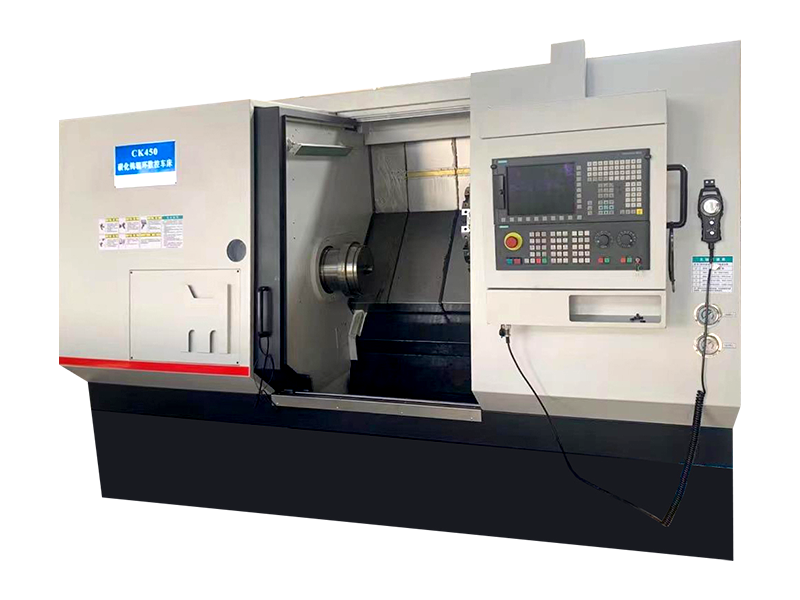
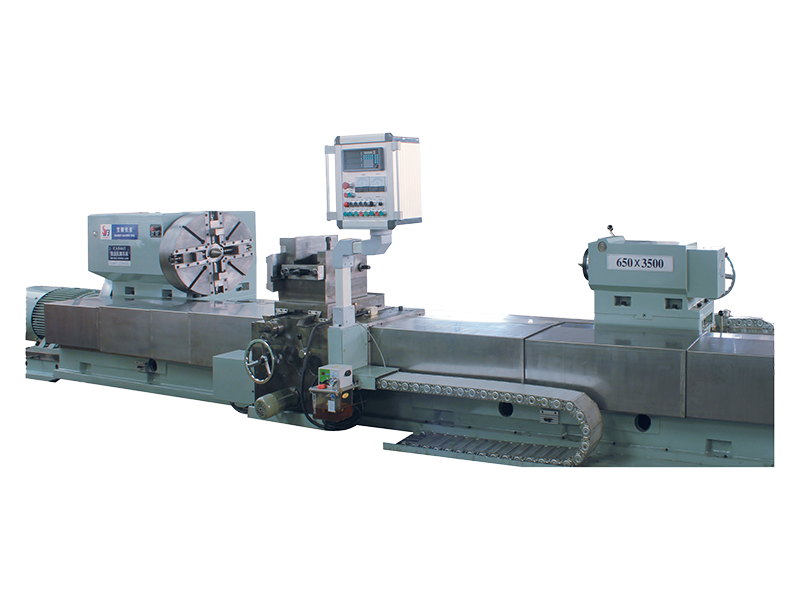
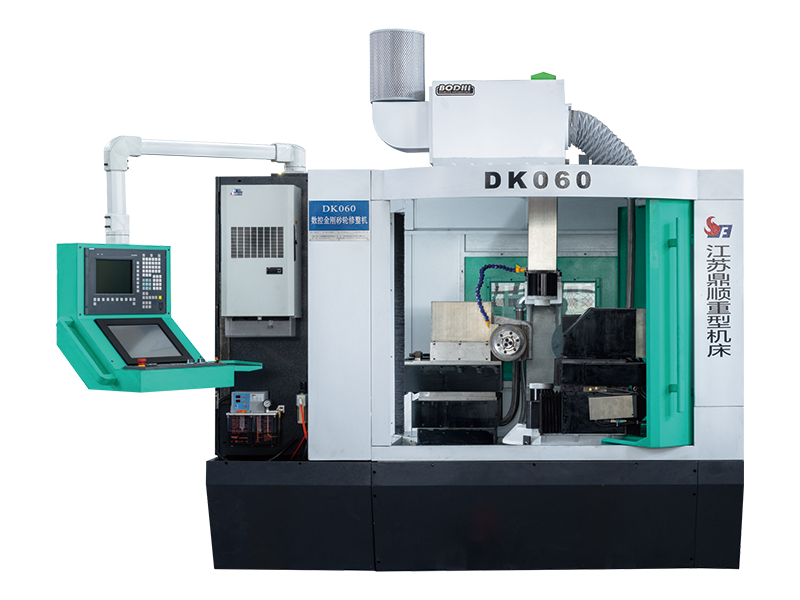
Un Meuleuse de dressage à meule diamantée est un outil ou une machine utilisé pour restaurer les performances de coupe et la précision géométrique des meules. Au fil du temps, les meules se chargent de matière, perdent leurs arêtes de coupe et développent des profils inégaux. Le dressage enlève la couche externe usée de la meule, exposant ainsi de nouveaux grains abrasifs et corrigeant la forme de la meule. Le diamant est utilisé comme matériau de dressage car il s'agit de la substance la plus dure connue et peut couper efficacement les grains abrasifs de la meule, qu'il s'agisse d'oxyde d'aluminium, de carbure de silicium ou de nitrure de bore cubique (CBN).
Le processus de dressage répond à deux objectifs distincts : le dressage et le dressage. Le dressage restaure la forme géométrique de la meule, la rendant parfaitement ronde et garantissant que le profil de la face est correct pour l'opération de meulage prévue. Le dressage ouvre la structure de la surface de la meule, créant la porosité et le tranchant nécessaires à une action de coupe efficace. Les deux fonctions sont souvent exécutées simultanément avec une meuleuse de dressage diamantée, selon le type d'outil et la configuration de la machine utilisée.
Les outils de dressage et les meuleuses diamantées sont disponibles dans plusieurs configurations distinctes, chacune adaptée à des types de meules, des configurations de machines et des exigences de production spécifiques. Comprendre les différences entre eux est la première étape vers la sélection de la bonne solution pour votre opération de meulage.
Le dresseur diamanté à pointe unique est le type le plus traditionnel et le plus utilisé. Il est constitué d'un seul diamant naturel ou synthétique monté à l'extrémité d'une tige en acier. L'opérateur traverse le dresseur sur la face de la meule rotative à une vitesse d'avance et une profondeur contrôlées. Les dresseurs à point unique sont très efficaces pour dresser et dresser les meules à face droite utilisées dans la rectification superficielle, cylindrique et sans centre. Leur principal avantage est la simplicité : ils sont peu coûteux, faciles à utiliser et peuvent être réaffûtés en tournant légèrement la tige pour exposer une nouvelle face de diamant. Cependant, ils s'usent relativement rapidement lors du dressage de meules plus dures telles que les meules CBN ou diamantées.
Les dresseurs diamantés multipoints contiennent plusieurs petites particules de diamant réparties sur la zone de la pointe, plutôt qu'une seule grosse pierre. Cela répartit la charge de dressage sur plusieurs points de contact, ce qui entraîne une durée de vie plus longue de l'outil et une finition de surface plus uniforme sur la meule dressée. Ils sont particulièrement bien adaptés aux environnements de production élevée où la fréquence de dressage est élevée et où une topographie cohérente des roues est essentielle. Les dresseurs multipoints produisent une texture de surface légèrement différente de celle des outils à pointe unique – généralement une surface de coupe plus fine et plus uniforme – ce qui peut être avantageux lors du meulage de composants nécessitant une faible rugosité de surface.
Les dresseurs diamantés rotatifs, également connus sous le nom de rouleaux de dressage diamantés ou disques de dressage rotatifs, utilisent un disque rotatif ou un rouleau imprégné de particules de diamant pour conditionner la meule. Le rouleau de dressage est entraîné soit par un moteur séparé, soit par contact avec la meule elle-même (configuration appelée dressage par écrasement). Les dresseurs rotatifs sont très efficaces et capables de reproduire des profils complexes sur la face de la meule avec une excellente répétabilité. Ils constituent le choix préféré des rectifieuses CNC où les cycles de dressage automatisés sont programmés et où la précision du profil est primordiale. Le compromis est le coût : les dresseurs diamantés rotatifs sont nettement plus chers que les types fixes, bien qu'ils offrent un coût par dressage bien inférieur sur de longues séries de production.
Les blocs et bâtons de dressage diamantés sont principalement utilisés pour le dressage des meules superabrasives – en particulier les meules CBN et diamantées – là où les outils de dressage conventionnels sont inefficaces. Ces outils sont constitués d'un bloc lié d'un matériau abrasif plus doux, tel que de l'oxyde d'aluminium blanc ou du carbure de silicium, incrusté de fines particules de diamant. Lorsqu'ils sont pressés contre une meule superabrasive rotative, ils éliminent sélectivement le matériau de liaison entre les grains abrasifs, ouvrant ainsi la structure de la meule et améliorant l'efficacité de coupe. Ils sont couramment utilisés dans le meulage d'outils et de fraises, le meulage de surfaces de précision et toute application dans laquelle les performances d'une meule superabrasive doivent être restaurées sans altérer de manière significative la géométrie de la meule.
Les dresseurs diamantés de type lame et de forme sont des outils spécialisés conçus pour dresser les meules selon un profil personnalisé spécifique. Plutôt que d'habiller une face plate ou à simple rayon, ces outils sont façonnés pour correspondre à l'inverse du profil de roue souhaité et sont traversés sur la face de la roue pour reproduire cette forme avec précision. Ils sont largement utilisés dans la rectification d’engrenages, la rectification de filetages et la production de composants aux profils de section complexes. Les segments ou lames diamantées sont disposés pour épouser la forme requise, et l'usure doit être soigneusement surveillée car toute détérioration du profil du dresseur sera directement transférée à la pièce à usiner.
| Tapez | Idéal pour | Capacité du profil | Coût relatif |
| Point unique | Roues droites à usage général | Plat/angle simple | Faible |
| Multipoint | Finition constante et de haute production | Rayon plat/modéré | Faible–Medium |
| Rouleau rotatif | Rectification CNC, profils complexes | Formes complexes | Élevé |
| Bloquer/Bâton | Meules superabrasives (CBN/diamant) | Ouverture seulement | Faible–Medium |
| Forme/Lame | Rectification de filetages, d'engrenages et de profils | Profils personnalisés | Moyen à élevé |
Même avec le bon type de dresseur sélectionné, les résultats de dressage dépendent fortement de la manière dont le processus est exécuté. De petites erreurs de configuration ou de technique peuvent produire une meule qui coupe mal, génère une chaleur excessive ou laisse une mauvaise finition de surface sur les pièces. Les conseils pratiques suivants couvrent les paramètres et les habitudes les plus importants qui distinguent les résultats médiocres des excellents.
Les dresseurs diamantés à pointe unique doivent être montés selon un léger angle, généralement de 10 à 15 degrés par rapport à la verticale, inclinés dans le sens de rotation de la meule. Cet angle garantit que la pointe du diamant entre en contact proprement avec la meule et empêche le dresseur d'être entraîné dans la face de la meule, ce qui provoquerait un écaillage et une usure prématurée. Le diamant doit également être positionné légèrement en dessous de l’axe de la meule, et non au-dessus, pour maintenir une action de coupe stable. Les dresseurs rotatifs ont leurs propres exigences de rapport de vitesse spécifiées par le fabricant, et le fait de ne pas respecter ces rapports entraînera une surface de roue trop ouverte ou trop vitrée.
La vitesse d'avance transversale du dresseur sur la face de la meule contrôle directement la topographie de la surface résultante. Une vitesse d'avance lente produit une surface de meule fine et lisse adaptée au meulage de finition, tandis qu'une vitesse d'avance plus rapide crée une structure plus grossière et plus ouverte, idéale pour un enlèvement de matière agressif. De même, la profondeur de coupe par passe de dressage doit rester faible – généralement entre 0,01 mm et 0,03 mm par passe – pour éviter de surcharger le diamant et de générer une chaleur excessive. Il est presque toujours préférable d'effectuer plusieurs passages légers plutôt que d'essayer de s'habiller lourdement en un seul passage.
Le dressage génère une chaleur importante au niveau de la zone de contact entre le diamant et la meule. Sans liquide de refroidissement, cette chaleur peut fissurer la pointe du diamant, endommager la liaison de la roue et provoquer des contraintes thermiques entraînant une rupture prématurée de la roue. Appliquez toujours un débit généreux de liquide de refroidissement de meulage – fluide soluble dans l’eau ou liquide de refroidissement à base d’huile selon le processus – dirigé précisément vers le point de contact du dressage. Le liquide de refroidissement appliqué par le côté est souvent insuffisant ; une buse de liquide de refroidissement dédiée positionnée pour atteindre le point de contact exact offre une bien meilleure protection thermique et un meilleur rinçage des copeaux.
Les dresseurs de diamants s'usent avec le temps et un dresseur usé produit des résultats incohérents. Pour les outils à pointe unique, inspectez régulièrement la pointe du diamant sous un grossissement et faites pivoter la tige de 30 à 45 degrés lorsqu'une facette d'usure plate devient visible. Cela expose un nouveau tranchant et restaure les performances de dressage. Pour les dresseurs multipoints et rotatifs, suivez le nombre total de dressages effectués et comparez la qualité de la surface des meules aux bons résultats connus. Lorsque le dressage commence à nécessiter davantage de passes pour obtenir un tranchant acceptable, il est temps de remplacer ou de reconditionner l'outil.
De nombreux opérateurs ne s'habillent que lorsqu'ils remarquent des problèmes évidents : marques de brûlure, mauvaise finition de surface ou dérive dimensionnelle. En rectification de précision, cette approche réactive arrive trop tard. L'établissement d'un programme de dressage proactif basé sur le nombre de pièces meulées ou le volume de matière enlevée maintient la roue dans un état optimal et évite une dégradation progressive de la qualité. Pour les applications critiques telles que les chemins de roulement ou les composants aérospatiaux, le dressage après chaque lot ou à intervalles fixes d'enlèvement de matière est une pratique courante.
Comprendre ce qu’il ne faut pas faire est tout aussi précieux que connaître les meilleures pratiques. Les erreurs suivantes sont fréquemment observées dans les ateliers et entraînent de mauvais résultats de dressage, une durée de vie raccourcie et des meules endommagées :
En évitant ces pièges et en appliquant les directives pratiques décrites ci-dessus, les opérateurs peuvent prolonger considérablement la durée de vie des meules et des dresseurs diamantés, tout en produisant systématiquement des pièces qui répondent à des exigences strictes en matière de dimensions et de qualité de surface.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.