Le traitement des péages est une idée simple habillée de jargon. Quelqu’un possède de l’acier – une bobine, une plaque, une pile de barres – et paie un tiers pour le tourner, le couper, le niveler, le fendre, le revêtir ou le finir sans jamais changer de propriétaire. Le matériau arrive comme marchandise et repart comme quelque chose qu'une ligne d'emboutissage, un chantier de construction ou une tuberie peut réellement faire fonctionner.
Ce qui différencie un processeur fiable d’un processeur moyen apparaît rarement dans une brochure. Il apparaît à la quatre centième tonne, alors que l'épaisseur, la surface et la couronne correspondent encore à la première. Cette cohérence repose sur les rouleaux, les bagues et les outils qui maintiennent leur géométrie sous charge, ainsi que sur les machines-outils qui maintiennent ces pièces en état. Nous avons construit machines-outils lourdes pour l'industrie sidérurgique depuis 2002, le point de vue ici tend donc à être pratique plutôt que théorique.
Demandez à cinq transformateurs de décrire leur activité et vous obtiendrez cinq listes différentes, mais la plupart du travail se répartit en une poignée de familles :
Ce dernier élément est celui que les acheteurs sous-estiment. Une ligne peut avoir un contrôle parfait de la tension et un système de contrôle moderne tout en produisant des bandes hors gabarit, simplement parce qu'un rouleau niveleur est usé ou qu'un couteau de découpe a perdu son tranchant. La qualité du traitement est, en pratique, une histoire de maintenance racontée au niveau de l'outillage dur.
Chaque service de cette liste comporte une partie physique qui décide si le résultat est acceptable : un rouleau, un couteau, un anneau, une matrice ou une meule. Comprendre quelle partie régit quelle promesse facilite grandement l'évaluation d'un devis, car la valeur d'une bobine est souvent déterminée par l'état de l'outillage que personne ne mentionne lors de la négociation.
| Service | Des outils qui gouvernent la qualité | Condition à vérifier |
|---|---|---|
| Refendage et coupe des bords | Arbres, couteaux, anneaux en caoutchouc | Dégagement du couteau et hauteur des bavures |
| Coupe à longueur et nivelage | Rouleaux niveleurs et rouleaux de secours | Couronne et diamètre sur tout le visage |
| Laminage de revenu et finition | Rouleaux de travail et rouleaux de sauvegarde | Rugosité et rondeur après chaque rebroyage |
| Entretien des rouleaux de laminoir à chaud | Tours à rouleaux et meuleuses à rouleaux | Concentricité, conicité et état de surface |
| Ensembles de rouleaux d'acier pour barres d'armature et filetage | Encocheuses de rouleaux | Profondeur de rainure et répétabilité de l'espacement |
| Plaque à damier et plaque à motif | Fraiseuses de modèles | Hauteur du motif et uniformité sur toute la plaque |
Relisez la troisième colonne et un modèle apparaît : presque tous les modes de défaillance remontent à une géométrie qui a dérivé de quelques centièmes de millimètre au-delà de sa limite. Maintenir cette géométrie à l’intérieur des limites est une tâche d’usinage, et c’est la raison pour laquelle des ateliers de laminage existent aussi bien dans les aciéries que dans les centres de service.
Si vous exploitez un atelier de rouleaux, une salle d'outillage ou un service de maintenance interne, la liste des équipements est assez prévisible. Ce qui compte, c'est de savoir si une machine peut gérer la taille et le poids des pièces devant elle, et si elle peut répéter une configuration sans qu'un opérateur ne soit présent à chaque passage.
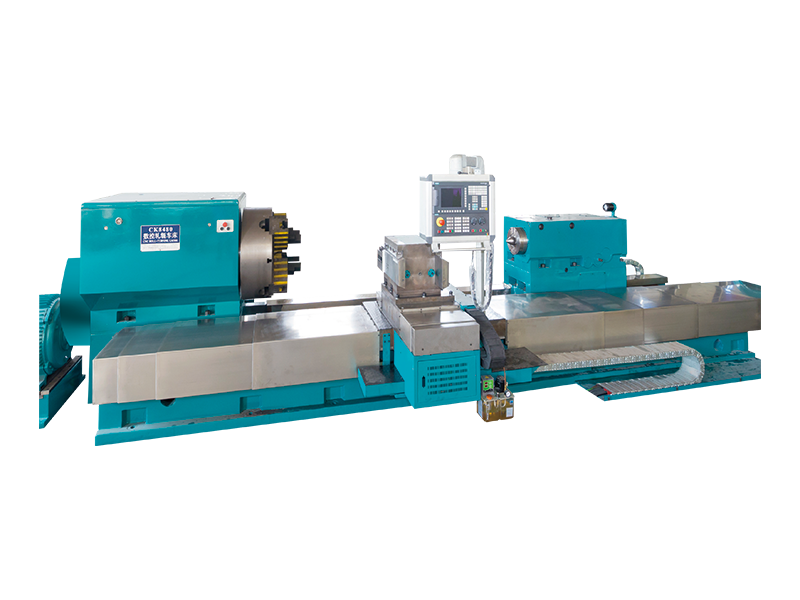
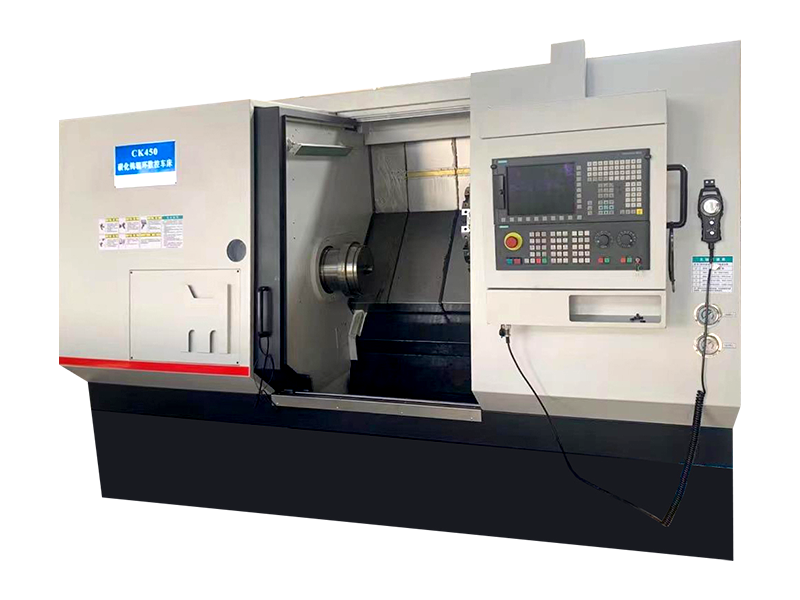
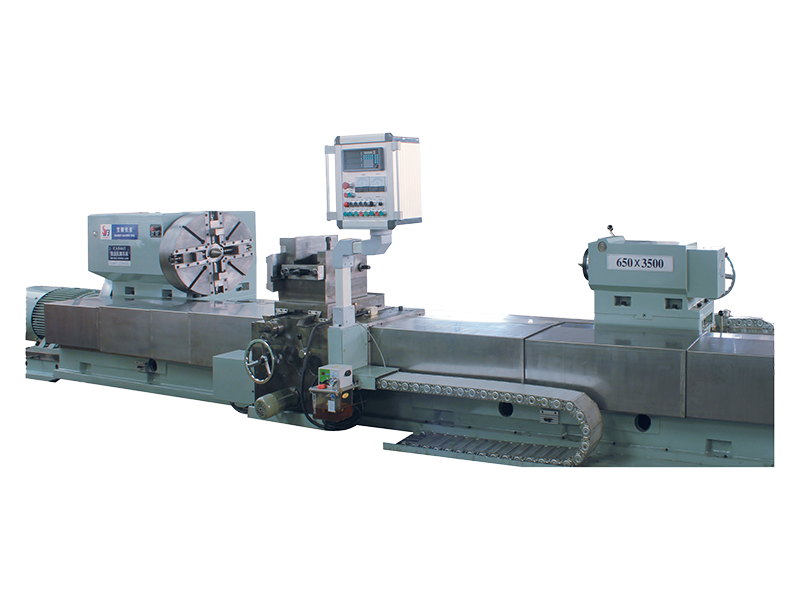
Les rouleaux de travail perdent leur couronne, développent des fissures de feu autour du canon et se déforment lentement. Un tour à rouleaux CNC doit balancer des pièces volumineuses et lourdes en toute sécurité, couper une surface durcie sans broutage et laisser une finition que la meuleuse peut récupérer avec un enlèvement de matière minimal. Les machines de la famille CK84, telles que la CK8450, sont construites autour de cette combinaison d'un banc rigide, d'un couple élevé à faible vitesse de broche et d'une automatisation suffisante pour maintenir le profil cohérent d'un rouleau à l'autre.
 Tour à rouleaux CNC CK8450 pour le reconditionnement des rouleaux de travail Pour le reconditionnement des rouleaux de travail, le CK8450 prend en charge des pièces de Ø500 mm sur 2 500 mm et 3 500 kg entre-pointes avec un couple à faible vitesse. Voir le produit →
Les anneaux de roulement sont un problème différent. Ils ont un diamètre plus petit mais fonctionnent à grande vitesse, de sorte que la rondeur et la finition de surface comptent plus que l'enlèvement du métal brut. Une meuleuse annulaire a besoin d'une rigidité élevée, d'une stabilité thermique et d'un système de contrôle qui compense l'usure de la meule. La meuleuse à anneaux intelligente à haute rigidité SK0015 a été conçue exactement pour ce type de tâche, en maintenant des tolérances strictes sur les anneaux en métal dur utilisés dans les cages de laminage à grande vitesse.
 SK001-5 Meuleuse à anneaux à rouleaux CNC à haute rigidité Pour les anneaux de laminage à grande vitesse, cette meuleuse couvre des diamètres de Ф100 à Ф400 mm et maintient la cylindricité du cercle extérieur à 0,005 mm. Voir le produit →
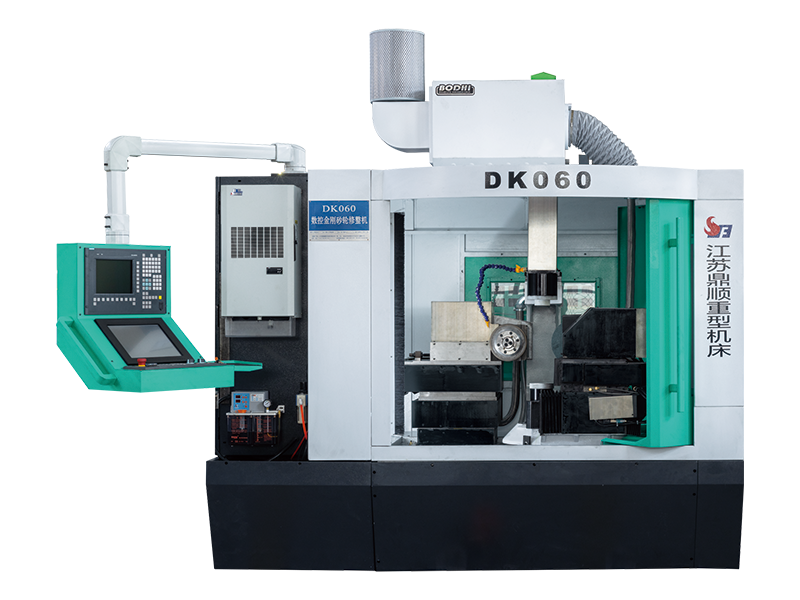
Tous les travaux de transformation ne produisent pas de bandes droites. Les barres d'armature et l'acier fileté dépendent d'ensembles de rouleaux dotés de rainures usinées avec précision, et les tôles striées dépendent d'un motif qui reste uniforme sur toute la largeur de la tôle. Les fraiseuses de modèles telles que la CXK9580 combinent tournage et fraisage en une seule configuration, ce qui raccourcit le cycle et réduit les manipulations introduisant des erreurs. Derrière tout cela se trouve la salle d'outillage, où les meules diamantées et les meuleuses d'outils de précision conservent les arêtes de coupe et les profils de meules sur lesquels repose tout le reste.
 Fraiseuse CNC automatique à plaques à motifs CXK9580 Pour les modèles de tôles striées et de rouleaux rainurés, cette fraiseuse CNC automatique accepte des pièces de Ø800 mm par 6000 mm jusqu'à 12000 kg. Voir le produit →
La question « construire ou acheter » revient dans presque toutes les conversations que nous avons. Certaines opérations envoient des rouleaux à un spécialiste et n'y pensent plus jamais ; d'autres gardent un tour dans un coin de l'usine et économisent tranquillement une fortune en fret. Les deux approches peuvent fonctionner. Les facteurs décisifs sont généralement le volume, la tolérance et le coût horaire d'une ligne arrêtée.
Quoi qu'il en soit, les questions techniques sont les mêmes : la machine ou l'atelier peuvent-ils maintenir la concentricité, la conicité et la finition sur le plus gros rouleau que vous possédez réellement, et non sur le rouleau moyen ? Si vous souhaitez voir comment ces exigences se traduisent dans la conception des machines, notre article sur tours à rouleaux CNC robustes pour un diamètre précis et une finition de surface parcourt les détails.
Que vous évaluiez un partenaire de traitement ou que vous spécifiiez une machine pour votre propre atelier, une courte liste de questions expose très tôt la plupart des risques :
Le traitement des péages continuera d’évoluer à mesure que les lignes s’accéléreront et que les tolérances se resserreront. Le côté équipement évolue plus lentement. Les rouleaux doivent encore être tournés, les anneaux doivent encore être meulés et les rainures doivent encore être découpées à une profondeur reproductible. Les opérations qui traitent cet outillage après coup ont tendance à découvrir le coût plus tard, en bobines rejetées et en arrêts de ligne imprévus.
Nous fournissons des machines-outils robustes à des aciéries depuis 2002, y compris des projets pour des instituts de recherche tels que l'Institut 704 de Shanghai, et la leçon n'a pas changé : la machine qui semble légèrement surspécifiée sur le devis est généralement celle qui détient encore une tolérance dix ans plus tard. Si vous envisagez la capacité d'un atelier de laminage - pour votre propre ligne ou pour servir l'acier d'autres personnes - cela vaut la peine de discuter des tailles et des finitions réelles dont vous avez besoin avant de rédiger le bon de commande.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.