Parcourez une ligne de panneaux d’un chantier naval et vous entendrez généralement la même chose : la torche à plasma n’est pas le goulot d’étranglement. Les profilés raidisseurs, les barres plates, les méplats à bulbe, les cornières et les profilés en T passent par le poste de découpe en quelques secondes, mais la ligne perd encore des heures à chaque quart de travail. Sur les lignes de découpe plasma véritablement productives pour les profilés raidisseurs dans la construction navale, la différence réside rarement dans la puissance plasma brute. C'est ainsi que la manipulation, les paramètres de coupe, l'état des rouleaux et le tri en aval s'articulent.
Nous construisons machines-outils lourdes pour les aciéries, les laminoirs et les chantiers navals, et pendant plus de vingt ans, nous avons passé beaucoup de temps debout près des lignes de panneaux à observer où la production disparaît réellement. Cet article rassemble ces observations.
La productivité sur une ligne de découpe de raidisseurs est facile à mal mesurer. Les mètres de coupe par heure semblent impressionnants mais ne disent rien sur les retouches. Le chiffre qui compte est le nombre de profilés finis qui parviennent à être ajustés sans meulage, redressage ou recoupe. En pratique, trois chiffres vous indiquent si une ligne est réellement productive :
Les lignes qui obtiennent de bons résultats dans les trois domaines partagent généralement les mêmes choix de conception : une programmation hors ligne avec une imbrication qui a déjà fait ses preuves, un contrôle automatique de la hauteur de la torche auquel les opérateurs font confiance plutôt que de l'ignorer, et suffisamment de torches pour couper des bandes à vitesse modérée au lieu d'une seule torche poussée à sa limite thermique. L’apport de chaleur est la contrainte cachée. Faire fonctionner une barre plate de 12 mm à la vitesse la plus rapide permise par la machine peut paraître beau sur l'écran, mais les scories et le durcissement des bords qui s'ensuivent coûtent plus cher en aval que la vitesse gagnée.
Les profils de raidisseur ne sont pas un produit unique. Chaque géométrie réagit différemment au plasma, et une ligne optimisée pour l'une ralentira pour une autre.
| Type de raidisseur | Épaisseur typique | Approche de coupe commune | Là où la productivité est perdue |
|---|---|---|---|
| Barre plate (dénudée de la plaque) | 6-20mm | Découpe de bandes à plusieurs torches avec bords communs | Largeur de bande et précision du trait de scie ; rendement de nidification |
| Ampoule plate (HP) | 8-16mm | Découpe plasma à longueur, souvent avec préparation des bords | Stabilité de la hauteur de la torche ; qualité des bords de soudure |
| Angle (L) | 6-15mm | Plasma, parfois avec une passe de biseau séparée | Le deuxième passage est le goulot d'étranglement caché |
| Section en T | 10-25mm | Âme et bride coupées séparément, puis soudées | L'équerrage de la coupe augmente le temps d'ajustement |
| Trapézoïdal | 6-12mm | Plasma avec rotation de la torche | Coins pointus et élimination des scories |
Lorsque deux géométries partagent la même épaisseur et le même matériau, les regrouper dans un seul plan d'imbrication et les découper en un seul passage constitue souvent le gain de débit le plus important disponible sans acheter de nouveau matériel. La découpe en ligne commune est ce qui rend cela pratique, et il vaut la peine de concevoir la disposition des plaques autour de celle-ci plutôt que de la traiter après coup.
Demandez à un superviseur hiérarchique où va le quart de travail et vous obtiendrez une liste qui n'a étonnamment pas grand-chose à voir avec la tête de la torche :
Remarquez combien de ces éléments sont mécaniques plutôt qu’électriques. La planéité et la maniabilité sont les deux éléments les plus souvent exclus d'un budget, et ce sont ceux dont les bénéfices durent le plus longtemps.
Avant qu’une plaque ou une bobine n’atteigne la torche, elle passe par des rouleaux de nivellement. Après la découpe, les bandes de raidissement passent souvent par des rouleaux pinceurs et des rouleaux redresseurs avant d'atteindre la ligne de panneaux. Ces rouleaux effectuent un travail silencieux et lorsqu'ils s'usent, toute la ligne le ressent.
Un rouleau niveleur qui a perdu sa couronne, ou un rouleau d'alimentation avec une rainure usée, introduit une cambrure et un arc dans la bande. Les profils courbés s'alimentent alors de manière inégale, de sorte que le contrôle de la hauteur de la torche est constamment corrigé et la qualité des bords diminue. L'opérateur compense par une vitesse plus lente et la perte devient permanente, acceptée comme normale.
Le fait de retourner un rouleau restaure le diamètre, la couronne et l'état de surface, et cela coûte généralement beaucoup moins cher que le débit déjà perdu. Pour les rouleaux longs et lourds, nous recommandons de dimensionner la machine en fonction du rouleau plutôt que du travail moyen, car un tour à peine capable fonctionnera lentement pendant toute sa durée de vie.
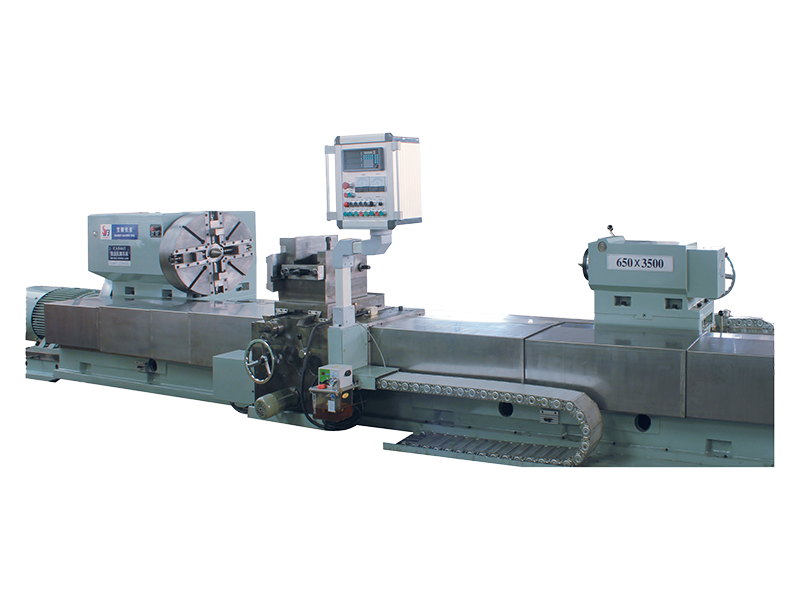
 Tour à rouleaux CNC CK84125 pour le reconditionnement de rouleaux robustes Pour le reconditionnement en interne de gros rouleaux lourds, ce tour robuste traite des pièces de Ø1 250 mm et des bancs longs jusqu'à 7 000 mm. Voir le produit →
Une fois qu'un chantier accepte que l'état des rouleaux détermine la qualité de la coupe, la question suivante est de savoir où les rouleaux sont reconditionnés. Les envoyer coûte deux choses : le transport et la file d’attente. Un rouleau qui part lundi et revient trois semaines plus tard a coûté à la ligne bien plus que ne le suggère la facture d'usinage.
Garder un tour à rouleaux dans l’usine modifie ce calcul. Les rouleaux peuvent être retournés lors d'un arrêt prévu le week-end, vérifiés par rapport au dessin original et remis en service avant le prochain quart de travail. Les machines qui combinent tournage et fraisage dans une seule configuration réduisent encore davantage la manipulation, ce qui est important lorsqu'un rouleau pèse plusieurs tonnes et que chaque levage implique une grue et deux personnes.
Le travail au rouleau dans un chantier naval est plus vaste que le simple tournage. Les composants de rainurage, d'entaillage et d'anneau exigent tous la même combinaison de rigidité et de contrôle, c'est pourquoi nous avons examiné de près ce que les encocheuses CNC doivent offrir dans la construction navale .
 Machine de traitement de rouleaux CNC multifonction XK500G Pour les travaux de traitement des rouleaux sur les chantiers navals, cette machine CNC multifonction prend en charge les barres d'armature de 6 à 50 mm et les rouleaux jusqu'à 500 mm. Voir le produit →
Lorsqu'un chantier nous demande de citer un tour à rouleaux, la conversation commence toujours par la même courte liste :
Les deux derniers éléments sont ceux que les acheteurs sautent et regrettent plus tard. Une machine que personne dans l’usine ne peut configurer en toute confiance restera inutilisée, aussi bonnes que soient ses spécifications sur le papier.
Pour les ateliers tournant des rouleaux en fonte et en acier forgé selon des tolérances fines, une machine lourde et rigide avec une commande simple est généralement la réponse pratique plutôt que la solution la plus automatisée indiquée sur la feuille de devis.
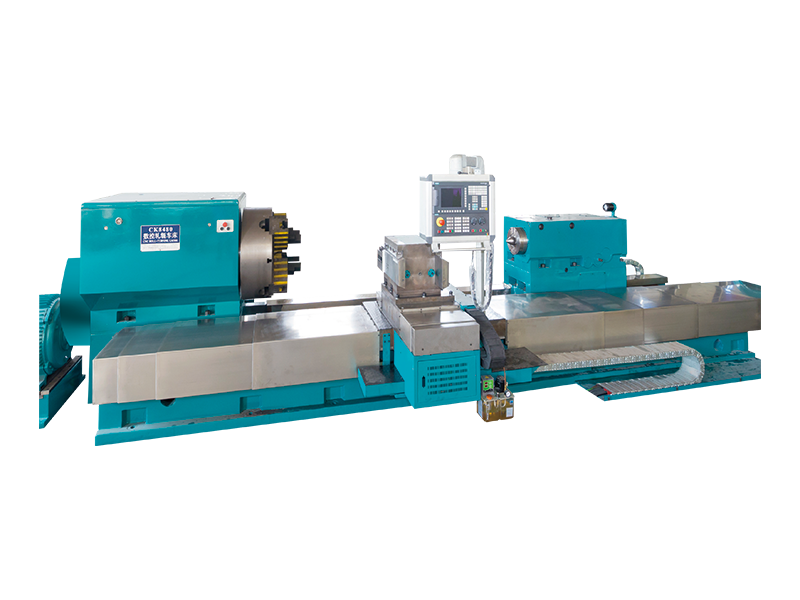
 Tour à rouleaux CNC CK8480 pour tournage fin Destiné aux ateliers de tournage fin de rouleaux en fonte et en acier forgé, ce tour CNC rigide manipule des pièces de Ø800 mm et charge jusqu'à 16T. Voir le produit →
Si la ligne de découpe de votre raidisseur est plus lente qu'elle ne devrait l'être, évitez de démarrer avec la source d'alimentation plasma. Vérifiez d'abord la plaque, puis les rouleaux, puis le plan d'imbrication et ensuite seulement les paramètres de coupe. D'après notre expérience, l'aspect mécanique d'une ligne de panneaux, c'est-à-dire les rouleaux d'alimentation, les niveleurs, la manipulation et le tri, représente une perte de production plus importante que la torche. Réparez ce côté et le même équipement produira sensiblement plus de profils par quart de travail, avec moins de meulage et moins de surprises lors de l'aménagement.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.