Un arrêt d’usine en raison d’un rouleau fissuré coûte plus cher que le simple temps d’arrêt. Lorsque ce rouleau devait être reconditionné mais que le plan de maintenance a pris du retard, la réaction en chaîne affecte les opérations de coulée, de laminage et de finition. La plupart des laminoirs ne manquent pas de travaux de maintenance, mais ils manquent souvent d'un programme clair de maintenance des rouleaux qui aligne les capacités de l'équipement sur les priorités de production. Un programme formel modifie la question de « quel rouleau échoue ensuite » à « quel rouleau obtient le service avant d'échouer et quelles machines exécutent ce service de manière fiable ».
Un programme pratique d’entretien des rouleaux n’est pas un mur de procédures. Il s'agit d'un cadre décisionnel qui aide une aciérie à protéger ses cylindres de plus grande valeur, à planifier le bon entretien au bon moment et à choisir les machines-outils qui peuvent réellement restaurer un cylindre à sa tolérance et à son état de surface prévus.
Les pannes inattendues des rouleaux sont souvent le symptôme d’une approche de maintenance informelle. Si les rouleaux ne sont remplacés que lorsqu'une fissure apparaît ou qu'un défaut de surface est détecté, l'usine absorbe tout l'impact sur la production, la qualité du produit et les coûts de stock. L'alternative consiste à planifier l'usure des rouleaux, à la suivre systématiquement et à fournir l'équipement nécessaire pour la contrecarrer avant qu'elle ne perturbe un programme de laminage.
Un rouleau n’est pas un consommable au même sens qu’une plaquette de coupe ou un roulement. Il s'agit d'un composant lourd et de grande valeur dont la durée de vie dépend de plusieurs facteurs en interaction : la charge de roulement, la vitesse, la température, la composition du matériau et la qualité du travail de remise en état. Une planification de maintenance réaliste commence par le suivi de ces variables pour chaque rouleau critique de la ligne. Sans enregistrement de l'historique des rouleaux, chaque décision de maintenance est approximative et les conséquences de cette approximation peuvent atteindre la production de l'ensemble de l'usine.
Un exemple : un cylindre de travail qui n'est pas surveillé de près peut développer un défaut de surface encore suffisamment petit pour être corrigé par une légère passe de meulage. S'il est attrapé tardivement, le même rouleau nécessite un enlèvement de matière beaucoup plus important, ce qui raccourcit son diamètre utilisable, réduit le nombre de cycles de reconditionnement restants et rend finalement son remplacement plus rapide. Un programme de maintenance des rouleaux correctement exécuté modifie ce modèle en définissant des intervalles d'inspection basés sur des données opérationnelles réelles plutôt que sur un calendrier vague qui est trop facilement mis de côté.
La conversion d'un comportement d'exécution à une panne en une maintenance planifiée donne à une usine une vue prévisible de la disponibilité des rouleaux. Dans un environnement sidérurgique lourd, chaque changement inattendu de rouleau a un coût qui s'étend au-delà de l'équipe de maintenance. L'arrêt peut également interrompre une ligne tandem, retarder le calendrier de coulée ou nécessiter un réchauffage supplémentaire des brames. Avec un programme planifié, ces événements font partie du calendrier d'exploitation de l'usine au lieu des urgences qui consomment du temps de gestion chaque semaine.
Un programme sonore n'est pas copié d'une autre installation. Il prend en compte le nombre de cylindres, les modes d'usure spécifiques du laminoir, la capacité d'usinage disponible et les contraintes commerciales du produit laminé. La structure de base comprend généralement quatre éléments : inventaire et classification des rouleaux, sélection de la stratégie de maintenance, inspection et surveillance de l'état, et exécution avec un équipement dédié.
La première étape consiste à savoir quels rouleaux comportent le risque le plus élevé. Un rouleau peut être critique car il affecte directement la qualité de la bande, ou parce qu'il s'agit de l'article le plus cher de son groupe, ou encore parce qu'il nécessite un long délai d'obtention. Commencez par un tableau de classification basé sur la valeur et la difficulté de remplacement. Cette matrice simple permet de concentrer les ressources là où un échec entraînerait la plus grande perte.
| Classification | Sévérité de l'usure | Coût de remplacement | Approche de maintenance recommandée |
|---|---|---|---|
| Jet critique | Élevé et fréquent | Élevé | Inspecter à intervalles fixes ; reconditionner immédiatement lorsque la limite de tolérance est proche |
| Rouleau de travail standard | Modéré et prévisible | Modéré | Reconditionnement préventif en fonction du tonnage produit |
| Rouleau de sauvegarde | Cycle faible mais long | Très élevé | Surveillance conditionnelle avec entretien planifié à long cycle |
| Rouleau de rechange | Variable | Faible | Mise en service pendant le reconditionnement du rouleau primaire |
Tous les rouleaux ne doivent pas être entretenus de la même manière. Dans la terminologie de la maintenance, il existe plusieurs stratégies générales :
Dans de nombreuses usines, un système à plusieurs niveaux fonctionne mieux. Les rouleaux de secours de grande valeur peuvent être surveillés avec une approche basée sur l'état, les rouleaux de travail ayant un historique d'usure important peuvent suivre des intervalles préventifs et les rouleaux de faible valeur qui ont peu d'effet sur le produit final peuvent être entretenus de manière réactive. Il ne s’agit pas de choisir la stratégie la plus avancée pour chaque lancer, mais de passer des heures de maintenance là où elles ont le plus grand effet.
L'une des parties les plus pratiques d'un programme de maintenance de rouleaux consiste à définir les limites qui déclenchent l'entretien. Par exemple, si un rouleau de travail a une tolérance de diamètre de 0,05 mm et une limite de rugosité de surface de Ra 0,4 μm, ces chiffres doivent être notés et adaptés à la capacité de mesure de l'atelier. Il en va de même pour la rectitude et la concentricité. Il convient de choisir des tolérances que la meuleuse à rouleaux ou le tour de l'usine peut atteindre de manière constante, et non des valeurs techniquement souhaitables mais hors de portée opérationnelle.
L'établissement de valeurs d'acceptation claires évite un débat commun entre les équipes de production et de maintenance : le désir de faire tourner un rouleau plus longtemps contre la nécessité de maintenir une qualité de surface stable. Lorsque les chiffres sont définis dans le programme, les négociations sont remplacées par la pratique courante.
Un plan de maintenance est aussi efficace que l’équipement utilisé pour l’exécuter. Lorsqu'un rouleau est retiré de la ligne, il doit être retourné, broyé ou régénéré dans un état proche d'un nouveau rouleau. Pour une aciérie, cela signifie souvent usiner des pièces volumineuses, dures ou complexes avec des tolérances très serrées. L'équipement utilisé peut être aussi simple qu'un tour conventionnel exploité par un artisan qualifié, ou aussi intégré qu'un système CNC qui maintient le diamètre et l'état de surface dans des limites étroitement contrôlées. Le choix affecte à la fois la consistance des rouleaux restaurés et le temps nécessaire à chaque cycle de reconditionnement.
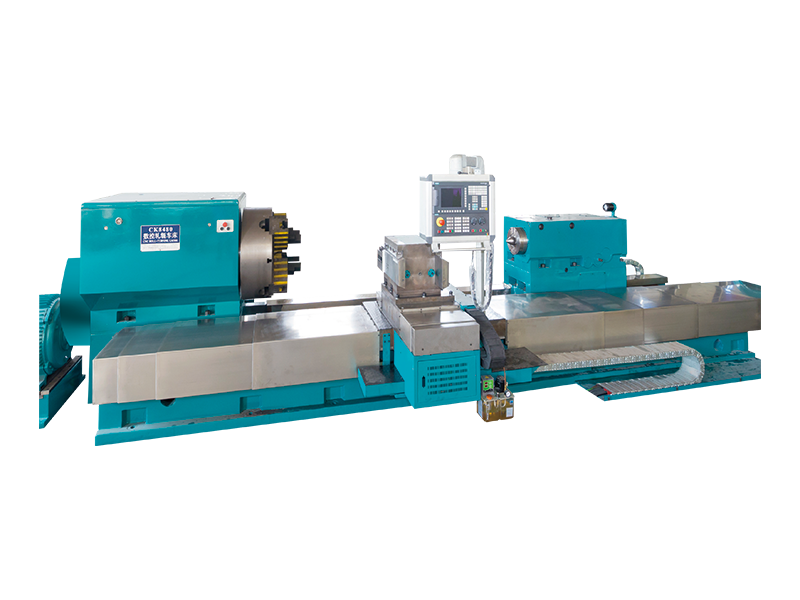
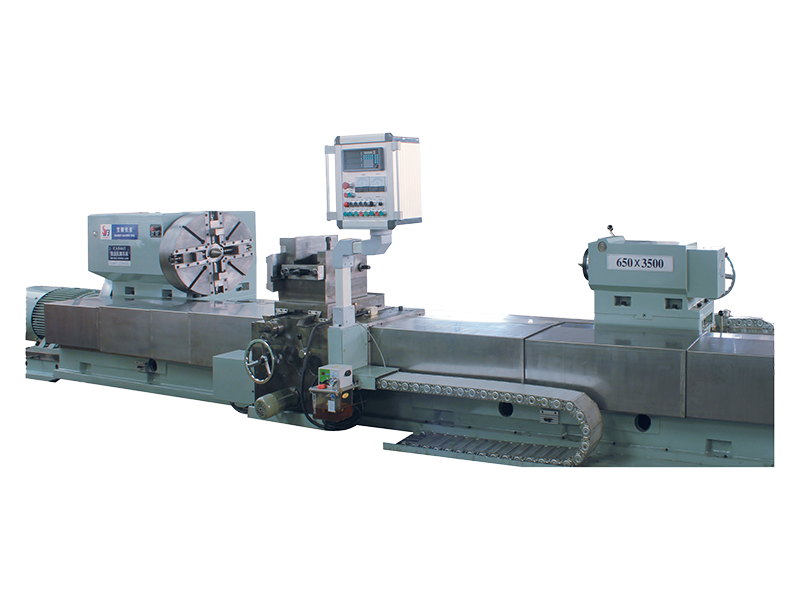
Le tournage d’ébauche et de finition des rouleaux est au cœur du processus de reconditionnement. Un tour à rouleaux CNC dédié peut éliminer la couche endommagée avec une précision dimensionnelle prévisible, tout en corrigeant le profil du rouleau et en améliorant la finition de surface. Pour les usines qui manipulent des rouleaux lourds et volumineux, le tour lui-même doit avoir une rigidité, une puissance de broche et une capacité de serrage appropriées. Lorsque vous envisagez une machine, faites attention non seulement à son orientation maximale et à son entraxe, mais également à sa capacité à maintenir la précision en cas de coupe interrompue et de profondeur de coupe variable, qui sont courantes lors du reconditionnement de rouleaux forgés ou coulés.
 Tour à rouleaux CNC pour le tournage et le reconditionnement des rouleaux Ce tour à rouleaux CNC convient au tournage grossier et de finition des rouleaux, en éliminant les couches endommagées tout en corrigeant le profil et en améliorant la finition de surface. Il est conçu avec une rigidité et une puissance de broche pour gérer des rouleaux lourds et volumineux, tout en conservant la précision en cas de coupe interrompue. Voir le produit →
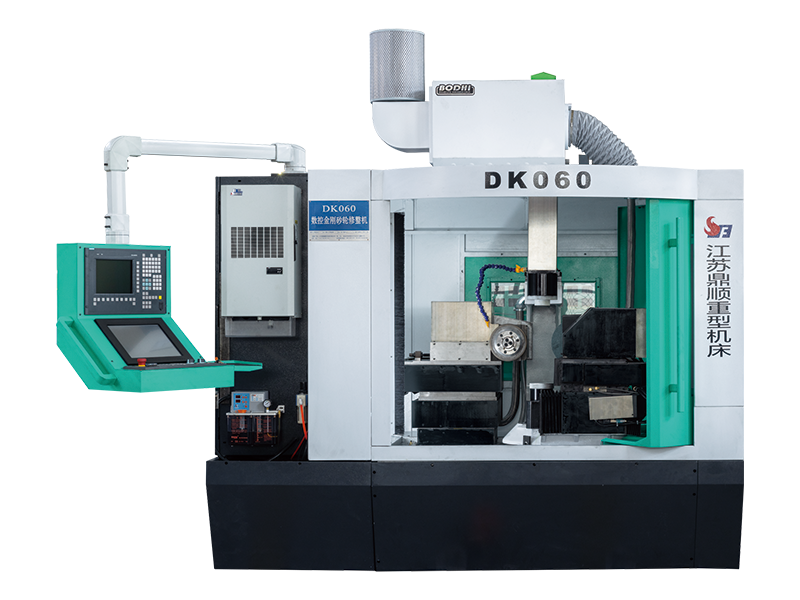
Les anneaux de roulement, qui subissent certaines des contraintes de contact les plus sévères, nécessitent souvent un meulage plutôt qu'un simple tournage. Une rectifieuse d'anneaux à rouleaux verticaux peut atteindre la précision dimensionnelle et la qualité de surface élevées nécessaires pour préserver les performances de l'anneau. Cela contribue également à raccourcir le cycle de reconditionnement en offrant à l'opérateur une plate-forme stable qui ne compromet pas la concentricité ou le motif avant le retour de l'anneau au broyeur. Le meulage est souvent l'étape finale qui détermine si une bague reconditionnée atteint la rugosité de surface et la tolérance de profil requises.
 Rectifieuse verticale d'anneaux à rouleaux CNC pour le meulage de précision Cette rectifieuse verticale est spécialisée dans le meulage d'anneaux à rouleaux en carbure de tungstène utilisés dans la production de fils à grande vitesse. Il offre un meulage grossier, semi-fin, fin et sans étincelles du cercle extérieur et de la rainure R-pass, avec une efficacité élevée et une conception entièrement fermée pour améliorer l'environnement de traitement. Voir le produit →
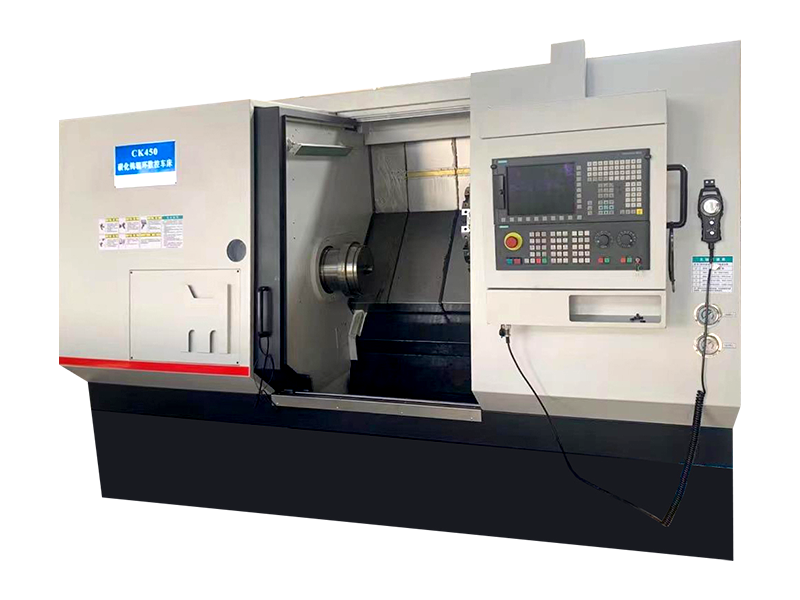
Lorsque les anneaux de laminage nécessitent l’enlèvement d’un plus grand volume de matériau, le processus de tournage doit être solide et stable. Un tour à anneaux à rouleaux CNC robuste qui peut fonctionner à un couple élevé tout en maintenant un niveau de vibration acceptable peut réduire considérablement le temps de traitement. Pour l'atelier de maintenance interne d'une aciérie, la possibilité de passer d'un rouleau à un anneau à rouleaux sans sacrifier la qualité de la surface constitue un avantage majeur. Cela réduit également le besoin d’envoyer les pièces à un atelier extérieur, ce qui ajoute des délais de livraison et des coûts de transport à chaque cycle de maintenance.
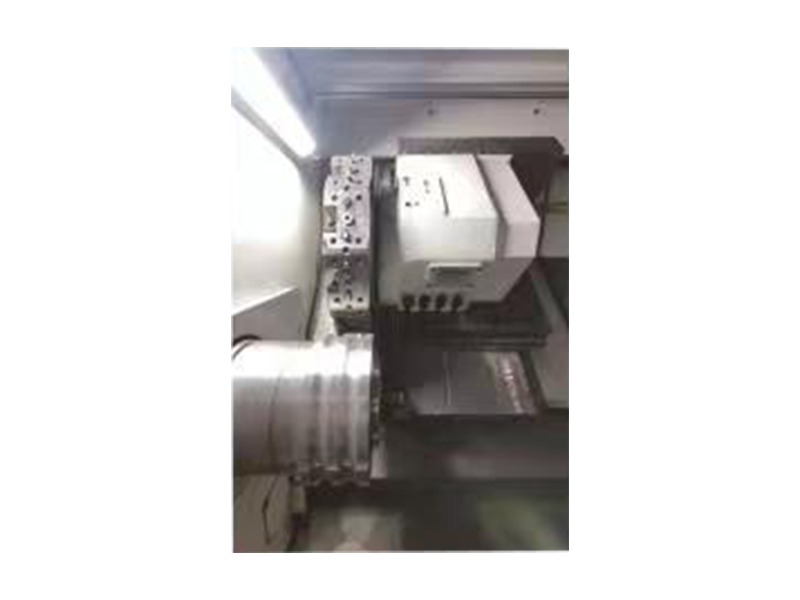 Élevé-Speed Steel Roller Rings CNC Roller Ring Lathe Ce tour à anneaux à rouleaux CNC robuste est conçu pour le tournage d'anneaux à rouleaux à couple élevé, permettant un enlèvement efficace de plus grands volumes de matériaux tout en maintenant la stabilité et la qualité de la surface. Il permet aux ateliers internes de basculer entre les rouleaux et les anneaux sans compromettre la finition. Voir le produit →
Un programme de maintenance des rouleaux mis en œuvre du jour au lendemain, sans suivi ni feedback, tient rarement le coup. Au cours de la première année, les usines affinent généralement le programme à mesure que les données réelles s'accumulent. Les intervalles de planification initiaux peuvent être ajustés, les critères d'inspection peuvent être resserrés et la liste des équipements peut être revue pour décider si une machine peut couvrir plusieurs tâches ou si une unité distincte est nécessaire pour un type de rouleau spécifique.
L'essentiel est de rendre chaque étape mesurable : enregistrer le nombre de rouleaux reconditionnés, mesurer le temps entre les cycles de reconditionnement et comparer la fréquence des pannes imprévues avant et après l'introduction du plan. Ces mesures fournissent un retour sur investissement facile à expliquer à la direction de l’usine. Ils aident également une usine à décider quand investir dans des machines supplémentaires, comme un tour à rouleaux CNC plus grand ou un centre de rectification plus automatisé.
Lorsque le programme est en cours d'exécution, le broyeur passe d'une position réactive à une position planifiée. L’atelier de maintenance n’est plus un lieu où les réparations d’urgence arrivent sans prévenir. Au lieu de cela, l'atelier planifie son propre travail selon un calendrier glissant, et la population en rouleau devient une ressource supplémentaire qui peut être gérée avec visibilité et confiance.
Un programme de maintenance des rouleaux pour une aciérie n’est pas un simple document. Il s'agit d'un système qui relie l'état du rouleau, le calendrier de travail de l'usine et les capacités de l'équipement qui effectue le reconditionnement. Les programmes les plus efficaces sont construits à partir de données opérationnelles réelles et non à partir de modèles génériques. Ils commencent par une classification claire de la criticité des rouleaux, puis appliquent une stratégie de maintenance adaptée au risque réel et enfin s'appuient sur des machines capables d'atteindre les tolérances de manière répétée.
Commencez avec un groupe petit mais important de rouleaux et exécutez le programme dessus pendant quelques mois. Utilisez les résultats pour étendre le déploiement au reste de la ligne. Cette approche étape par étape donne aux équipes de maintenance suffisamment de confiance pour automatiser le processus ultérieurement et évite l'erreur très courante consistant à essayer d'introduire du jour au lendemain un système hautement formel dans une usine qui a toujours fonctionné de manière réactive.
Le résultat est une usine où les pannes de rouleaux ne constituent plus une urgence, où les cycles de reconditionnement sont plus courts et plus cohérents et où les machines utilisées pour la maintenance sont sélectionnées pour offrir la précision requise par les opérations de laminage modernes.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.