Au cours d'une inspection de routine sur un laminoir à froid tandem à cinq cages, l'opérateur remarque des marques de broutage sur la bande depuis les deux dernières cages. La chute des bords dérive et la finition de surface ne répond plus aux spécifications de qualité automobile. Les rouleaux sont tirés et le diagnostic est familier : profils de rouleaux de travail usés, rugosité incohérente et atelier de rouleaux qui ne peut pas suivre le rythme du programme de laminage. Dans les usines du monde entier, le même scénario se répète – non pas parce que l’usine elle-même est défectueuse, mais parce que les services de soutien qui l’entourent sont devenus un goulot d’étranglement. La conclusion est simple : les services des usines de réduction à froid déterminent la quantité de bandes utilisables produite par une usine.
Un laminoir de réduction à froid réduit les bandes laminées à chaud jusqu'à l'épaisseur finale à température ambiante, ce qui signifie des pressions de laminage élevées, des vitesses de ligne élevées et des tolérances d'épaisseur et de forme serrées. Dans ces conditions, les rouleaux de travail, les rouleaux de secours, les manchons et les anneaux de rouleaux s'usent d'une manière qui affecte directement la qualité du produit. Un programme de service qui ne réagit qu'aux échecs sera toujours à la traîne. Un programme complet couvre le reconditionnement des cylindres, la maintenance des cales et des roulements, la réparation des composants du laminoir et les routines de mesure qui assurent la traçabilité de chaque intervention.
| Zone de service | Objectif principal | Effet typique |
|---|---|---|
| Tournage de rouleaux | Retirez la couche de surface usée et restaurez le profil du rouleau avant de terminer l'usinage | Durée de campagne plus longue et moins de changements de rôle |
| Meulage au rouleau | Établir le diamètre final, la rugosité et la concentricité | Surface de bande cohérente et contrôle de la jauge |
| Service de cales et de roulements | Rétablir les jeux et éliminer les sources de vibrations | Réduction des temps d'arrêt imprévus à l'usine |
| Réparation de composants de broyeur | Ramenez les vis, les boîtes de guidage et les cylindres aux tolérances d'origine | Contrôle d'écart stable et tolérances d'épaisseur plus strictes |
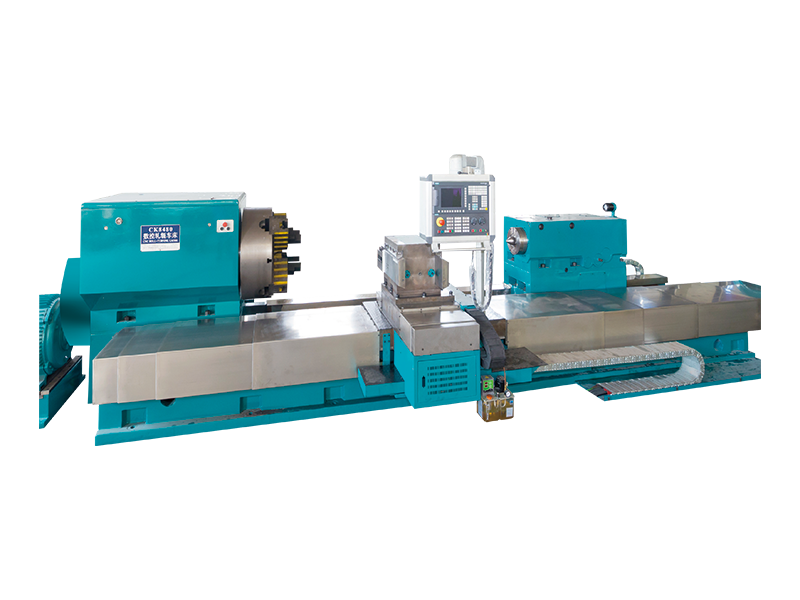
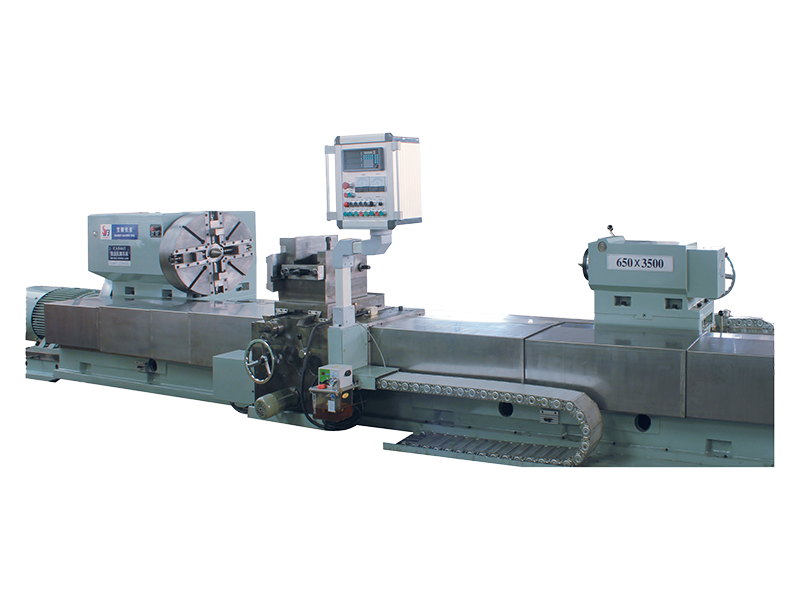
Le reconditionnement des rouleaux commence généralement sur un tour. Le tournage enlève la couche usée et écrouie et rétablit une véritable référence géométrique pour l'étape de rectification qui suit. Pour les gros rouleaux de travail et les rouleaux de secours, le défi n'est pas la vitesse mais la rigidité. Un rouleau pesant plusieurs dizaines de tonnes, supporté entre pointes ou sur lunettes, doit être usiné sans déviation sur toute la longueur du canon. C'est ici tours à rouleaux CNC robustes pour un diamètre précis et une finition de surface font la différence mesurable entre un rouleau qui revient rapidement en service et un autre qui apporte une conicité cachée dans l'opération de meulage.
Le contrôle CNC ajoute une autre couche de fiabilité. Une fois qu'un profil de rouleau est programmé (y compris les contours de couronne, de cône ou spéciaux), chaque passe se répète dans les mêmes limites, indépendamment de la fatigue ou des compétences manuelles de l'opérateur. Un atelier moderne de laminage à froid construit donc sa ligne de reconditionnement autour d'un tour CNC de grande capacité capable de faire pivoter et de supporter les rouleaux les plus lourds utilisés dans l'usine.
Pour les usines dont les cylindres de travail atteignent l'extrémité supérieure de la plage de tailles, ce modèle est le choix idéal : suffisamment d'oscillation pour couvrir de grands diamètres, des lunettes fixes rigides et des cycles automatisés qui permettent de prévoir le temps de rotation. Le résultat est un rouleau qui arrive à la meuleuse avec le profil correct et une couche constante de matériau enlevé – ni plus, ni moins.
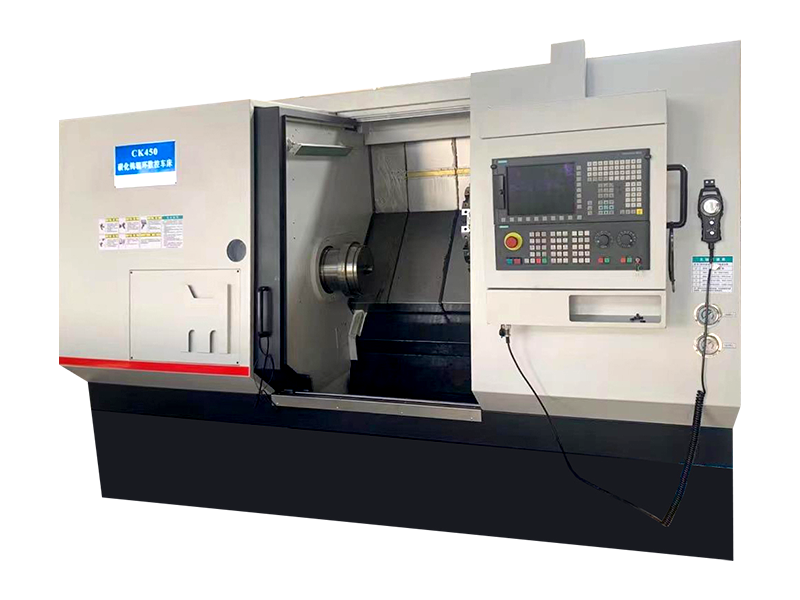
Les rouleaux de travail ne sont pas les seuls éléments à reconditionner. Les anneaux de laminage – les anneaux ajustés par retrait ou verrouillés mécaniquement utilisés sur plusieurs modèles de support de broyeur – s'usent différemment et nécessitent une manipulation séparée. Les manchons, les extensions d'arbre et les rouleaux intermédiaires des laminoirs à six hauteurs nécessitent également une précision de profil, mais dans une enveloppe plus étroite. Ces composants sont sujets aux vibrations lors de la découpe car leur section est rigide tandis que leur zone de préhension est limitée. Un tour à anneaux CNC à couple élevé résout ce problème en combinant un serrage rigide avec le contrôle nécessaire pour usiner des matériaux d'anneaux durs sans broutage.
 Tour à anneaux CNC robuste CK620 pour usinage à couple élevé Ce tour traite les vibrations et les vibrations lors de l'usinage d'anneaux à rouleaux rigides avec une zone de préhension limitée, combinant un serrage rigide et un couple élevé pour les matériaux d'anneaux durs. Il convient aux ateliers nécessitant un reconditionnement précis des anneaux sans programmation CNC complète pour les rouleaux standard. Voir le produit →
Le CK620 est construit autour de la rigidité en torsion et de l'absorption des chocs, de sorte que les coupes interrompues dans des matériaux durs ne dégradent pas la surface usinée. Pour les ateliers qui usinent également des rouleaux cylindriques standard et souhaitent éviter le coût d'une programmation CNC complète, les tours à rouleaux à affichage numérique offrent une alternative pratique : leurs systèmes de lecture maintiennent le diamètre et la longueur précis tandis que l'opérateur conserve un contrôle manuel direct.
Tourner redonne la forme ; le meulage restaure la surface. Une fois qu'un rouleau ou un anneau de rouleau est tourné, l'étape de meulage contrôle les derniers microns de tolérance : rugosité, rectitude et rondeur. Pour les laminoirs à froid produisant des surfaces exposées d'automobiles ou d'appareils électroménagers, une petite variation de la rugosité des rouleaux est directement transférée à la bande. Les cycles de meulage automatisés éliminent les incertitudes et la machine répète le même comportement d'alimentation et d'étincelle d'une pièce à l'autre.
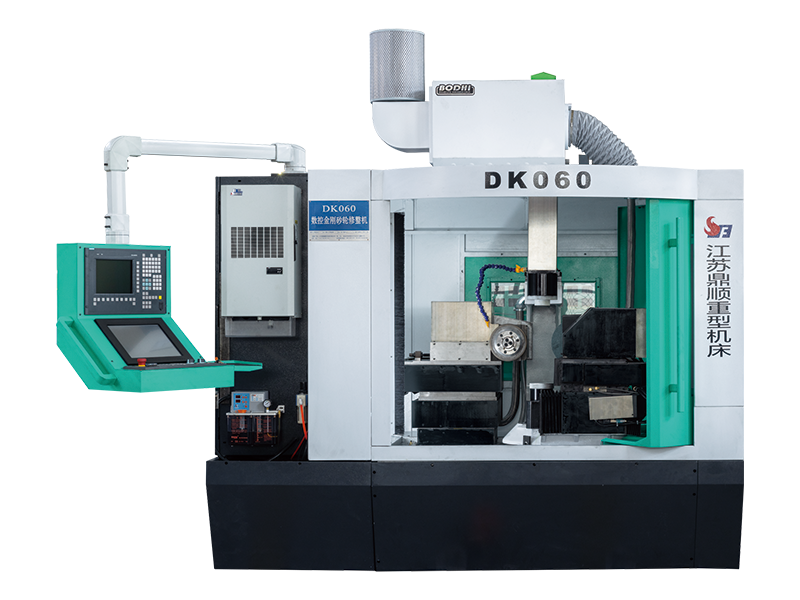
Une rectifieuse d'anneaux à rouleaux CNC verticale est un choix courant pour le reconditionnement d'anneaux car l'orientation verticale simplifie le chargement et la CNC peut gérer plusieurs diamètres et positions de face dans une seule configuration.
 Rectifieuse d'anneaux à rouleaux CNC verticale MK630L Une meuleuse verticale conçue pour le meulage grossier ou sans étincelles d'anneaux en carbure de tungstène, dotée d'une coque entièrement fermée pour la réduction du bruit et d'un dispositif hydraulique à centrage automatique. Il améliore l'efficacité et la configuration par rapport aux machines horizontales traditionnelles. Voir le produit →
Sur une machine de cette classe, l'opérateur positionne la bague une fois, sélectionne le programme de meulage, et la broche et la meule s'occupent du reste. Le résultat mesurable est un état de surface constant sur tout un lot d'anneaux, ce qui signifie que le laminoir en aval constate le même comportement à chaque changement de cylindre.
Qu'une usine construise un atelier de rouleaux en interne ou externalise le travail, les mêmes questions s'appliquent. La différence de qualité entre les offres de services vient généralement des machines qui les sous-tendent.
Les réponses sont importantes car les services des usines de réduction à froid ont un effet financier direct. Un rouleau tourné et meulé selon les spécifications retourne au moulin et produit plus de tonnes entre les campagnes. Une cale reconstruite avec des jeux corrects empêche les vibrations du broyeur et les écarts de qualité des bandes. C'est pourquoi nous publions les spécifications de la machine, les notes d'application et l'expérience de service sur le site de notre entreprise plutôt que de les traiter comme des produits exclusifs : la fiabilité des équipements et la profondeur du service vont de pair.
Mesurés sur une campagne complète, les services de rouleaux bien exécutés se reflètent dans le coût par tonne de l'usine.
Les services d’une usine de réduction à froid ne constituent pas un achat de marchandise. Il s'agit d'un processus d'ingénierie qui lie la capacité de la machine aux résultats de production. Les usines qui mènent les campagnes les plus rentables sont généralement celles dont les ateliers de laminage – qu'ils soient internes ou sous contrat – traitent le tournage, le meulage et la maintenance comme une seule discipline continue. Commencez par auditer l’équipement qui effectue ces services. Dans la plupart des cas, le goulot d’étranglement n’est pas l’usine ; c'est la qualité et la cohérence de l'outillage derrière cela.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.