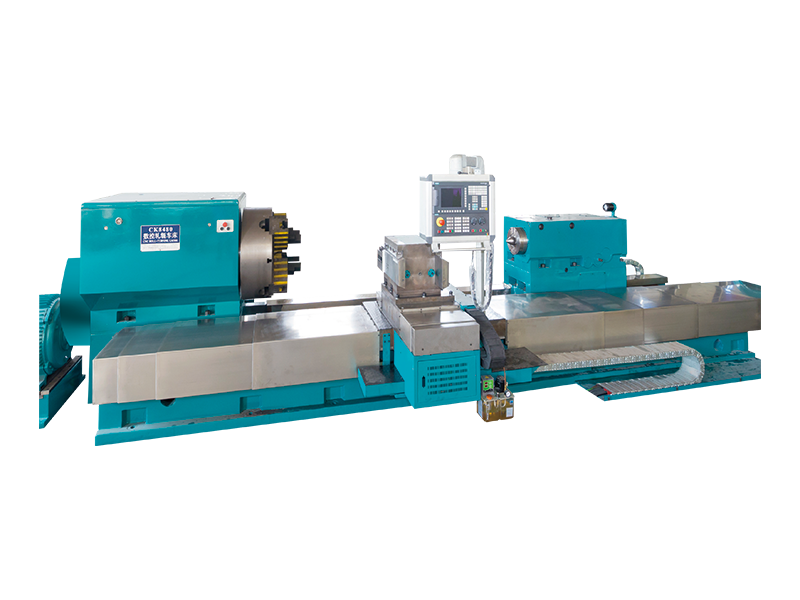
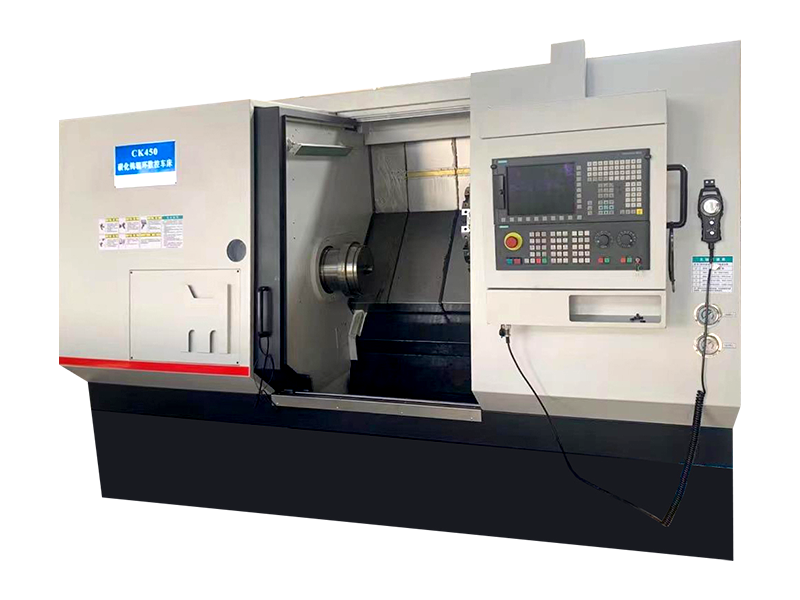
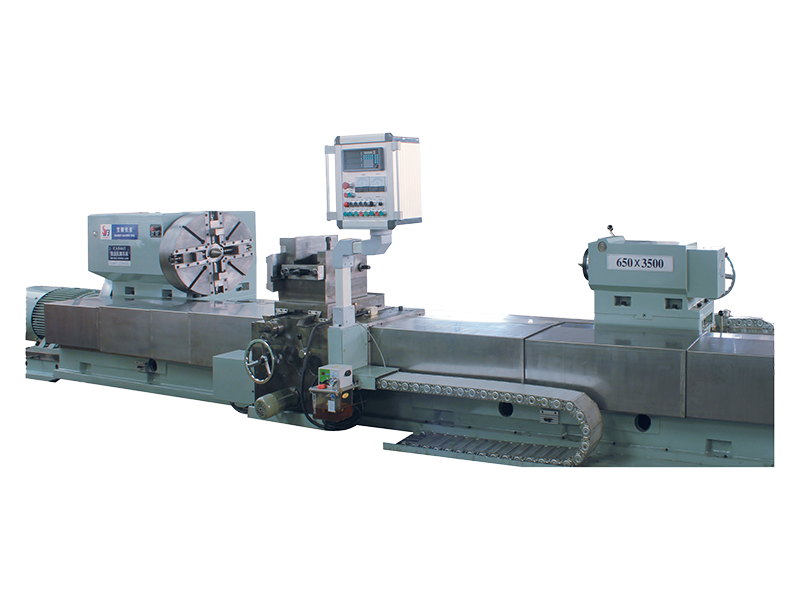
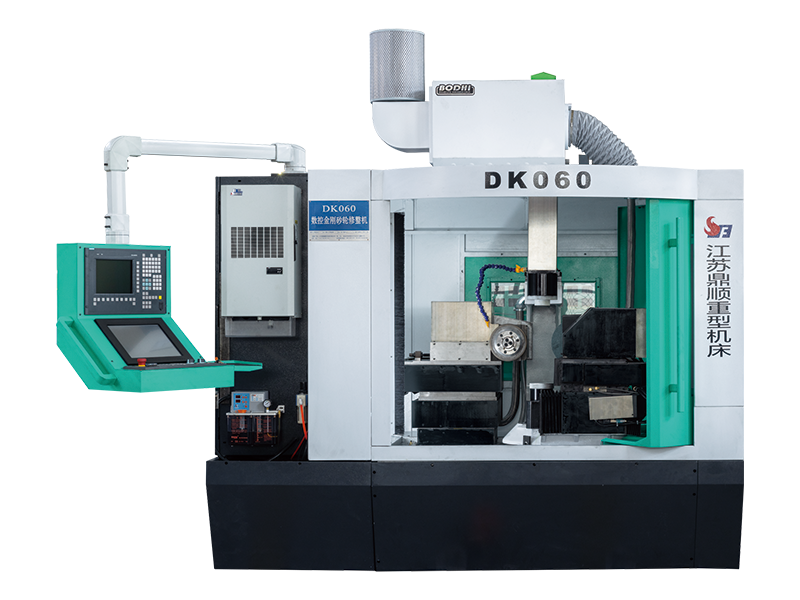
A Machine de traitement de rouleaux CNC automatise le pliage, le formage et le façonnage des tôles et des bobines avec une grande précision, mais la précision à elle seule ne garantit pas un fonctionnement efficace et à faible gaspillage. Les déchets liés au traitement des rouleaux peuvent provenir de rebuts de matériaux, d'arrêts de machines, d'inefficacité énergétique et d'erreurs humaines, qui augmentent tous les coûts et réduisent le débit. Cet article présente des stratégies pratiques et réalisables pour minimiser les déchets à chaque étape du processus de production lors de l'utilisation d'une machine de traitement de rouleaux CNC.
Avant de pouvoir réduire les déchets, il est utile d’identifier leur origine habituelle. Dans les opérations de traitement des rouleaux CNC, les déchets se répartissent généralement en quelques catégories récurrentes, chacune nécessitant une approche différente pour être traitée efficacement.
Le gaspillage de matériaux constitue souvent la source d’inefficacité la plus importante et la plus coûteuse dans le traitement des rouleaux. Étant donné que les machines à rouleaux CNC fonctionnent sur la base d'instructions programmées, la précision de cette programmation a un impact direct sur la quantité de matière première utilisée par rapport au gaspillage.
L’utilisation d’un logiciel d’imbrication pour planifier la manière dont les pièces sont disposées sur une feuille ou une bobine avant le traitement réduit considérablement les chutes de coupe. En simulant numériquement la disposition avant le début de la production, les opérateurs peuvent identifier la disposition la plus efficace en termes de matériaux plutôt que de s'appuyer sur une estimation manuelle, qui laisse souvent des espaces inutiles entre les pièces.
Même les programmes bien planifiés produiront des déchets si la machine elle-même n’est pas correctement calibrée. L'alignement des rouleaux, les réglages de pression et les vitesses d'avance doivent être vérifiés régulièrement, car même de petits écarts peuvent entraîner un pliage ou un rognage incorrect du matériau, ce qui entraîne le rejet de pièces qui ne peuvent pas être réutilisées.
Le temps perdu en raison des temps d'arrêt des machines et des longues procédures de configuration se traduit directement par un gaspillage de capacité de production. La réduction de ces délais nécessite à la fois des changements de procédures et des pratiques de maintenance préventive.
La création de listes de contrôle de configuration standardisées pour les types de tâches courants réduit le temps que les opérateurs passent à ajuster les paramètres entre les exécutions. Le stockage des paramètres de programme éprouvés pour les pièces récurrentes élimine également le besoin de reprogrammer à partir de zéro chaque fois qu'une tâche familière revient au planning.
Les pannes imprévues constituent l'une des formes de gaspillage les plus perturbatrices, car elles interrompent complètement la production et entraînent souvent des pièces incomplètes ou endommagées dans la machine. Un programme de maintenance préventive qui traite de la lubrification, de l'usure des rouleaux et des vérifications du système de contrôle avant que des problèmes ne surviennent permet d'éviter ces interruptions coûteuses.
| Tâche de maintenance | Fréquence recommandée | Déchets évités |
| Vérification de l'alignement des rouleaux | Hebdomadaire | Déchets de matériaux dus à des déformations |
| Lubrification des pièces mobiles | Hebdomadaire | Temps d'arrêt imprévus |
| Étalonnage du système de contrôle | Mensuel | Imprécisions de programmation |
| Contrôle de l'usure des outillages | Mensuel | Défaillance prématurée de l'outil |
Le gaspillage d’énergie est souvent négligé car il ne produit pas de déchets visibles, mais il ajoute néanmoins des coûts de production inutiles. Les machines de traitement de rouleaux CNC consomment de l'énergie même pendant les périodes d'inactivité, et des paramètres de fonctionnement inefficaces peuvent augmenter la consommation d'énergie sans améliorer la qualité de sortie.
Le regroupement de tâches similaires réduit le nombre de fois où la machine doit être mise sous tension, refroidie ou basculée entre des paramètres très différents. Le traitement par lots d'épaisseurs de matériaux ou de géométries de pièces similaires en séquence minimise l'énergie dépensée en ajustements répétés.
Faire fonctionner la machine à des vitesses ou à des pressions inutilement élevées pour un matériau donné n’améliore pas le rendement et augmente souvent la consommation d’énergie tout en accélérant l’usure des outils. Faire correspondre les paramètres avec précision aux spécifications des matériaux, plutôt que de définir par défaut la capacité maximale, permet d'économiser l'énergie sans sacrifier la qualité.
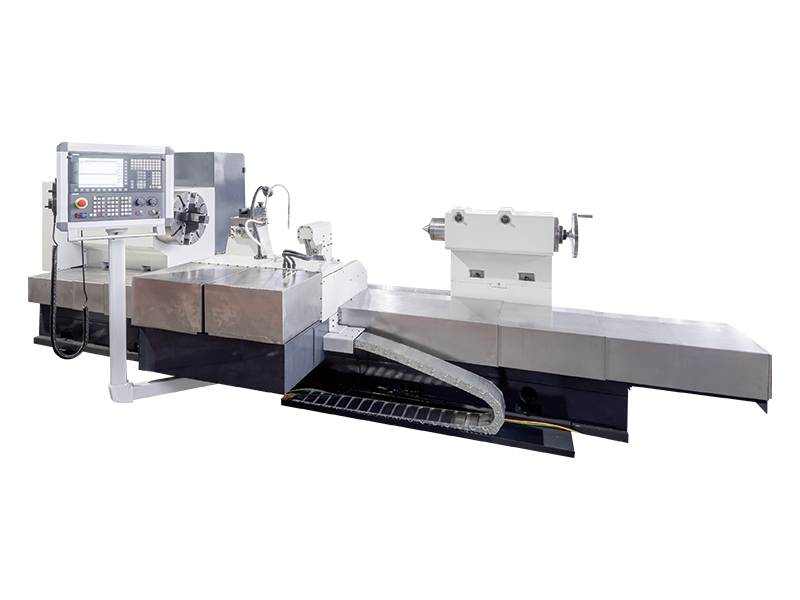
Les rouleaux et les outillages représentent un investissement important, et l'usure prématurée provoquée par des paramètres de fonctionnement incorrects est une forme de gaspillage qui s'aggrave avec le temps. La sélection de la pression, de la vitesse et de l'avance des rouleaux appropriées pour chaque type de matériau prolonge la durée de vie des outils et réduit la fréquence des remplacements coûteux. Les opérateurs doivent également éviter de traiter des matériaux en dehors de la plage d'épaisseur ou de dureté nominale de l'outillage, car cela accélère l'usure bien au-delà des attentes normales.
Les corrections et retouches manuelles consomment des heures de travail qui pourraient autrement être consacrées à des tâches productives. Deux stratégies complémentaires contribuent à réduire cette forme de gaspillage : accroître l'automatisation lorsque cela est approprié et garantir que les opérateurs sont correctement formés pour détecter les problèmes le plus tôt possible.
La réduction des déchets dans le traitement des rouleaux CNC n'est pas une solution ponctuelle mais un processus continu de mesure et de perfectionnement. Le suivi de mesures clés telles que le taux de rebut, la disponibilité des machines et la consommation d'énergie par unité produite fournit une base de référence claire par rapport à laquelle les améliorations peuvent être mesurées. L'examen régulier de ces données avec les opérateurs et le personnel de maintenance permet d'identifier de nouvelles opportunités de réduction des déchets qui pourraient ne pas être visibles lors d'une seule inspection ou d'un audit.
En abordant ensemble l'utilisation des matériaux, la disponibilité des machines, la consommation d'énergie, la longévité des outils et l'efficacité du travail, les fabricants peuvent réduire considérablement les déchets tout au long du flux de travail de traitement des rouleaux. Ces améliorations réduisent non seulement les coûts de production, mais contribuent également à une qualité de produit plus constante et à une opération de fabrication plus durable dans son ensemble.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.