Lorsqu'un cylindre de travail sur un laminoir à feuillards à chaud est retiré pour sa fenêtre de maintenance programmée, le rapport d'inspection raconte souvent la même histoire : des fissures de fatigue thermique rayonnant à travers le cylindre, un diamètre de corps tombé en dessous de la tolérance de passage minimale du laminoir et des tourillons qui restent en bon état. Le rouleau est loin d’être une ferraille, mais il ne peut pas non plus retourner dans l’usine tel qu’il est.
La réponse la plus économique pour de nombreuses aciéries est la remise à neuf des rouleaux industriels, un processus structuré d'inspection, d'usinage et de finition qui remet un rouleau usé en état de fonctionnement. Un rouleau correctement remis à neuf coûte généralement 30 à 50 % du prix d'une nouvelle pièce forgée, et les délais de livraison se mesurent en semaines et non en mois. Cet article explique ce qu'implique la remise à neuf des rouleaux, quand cela est judicieux et comment choisir un partenaire d'usinage compétent.
La logique économique est simple. Un nouveau rouleau moulé ou forgé représente une dépense d'investissement importante. Au fil du temps, la surface du canon s'use, des fissures thermiques se développent et le diamètre finit par tomber en dessous du minimum autorisé par la conception du passage. Mais le noyau du rouleau, le col et l’extrémité d’entraînement sont souvent encore en bon état métallurgique. La refabrication capture cette valeur restante au lieu de la jeter.
Les économies typiques proviennent de trois domaines :
Le délai de livraison est souvent le facteur décisif. Un nouveau rouleau peut prendre 16 à 24 semaines entre la commande et la livraison. La remise à neuf d'un rouleau existant est généralement réalisée en 2 à 6 semaines, en fonction de la quantité de matériau à enlever et de la finition de surface requise. Pour les usines qui maintiennent un nombre minimum de rouleaux de rechange en circulation, ce délai d'exécution plus court affecte directement la disponibilité de la production. Sur une année complète, une usine qui reconditionne 20 rouleaux au lieu d'en acheter de nouveaux peut réduire son budget de rouleaux d'un montant significatif à six chiffres, en fonction de la taille et de la qualité des rouleaux.
La remise à neuf des rouleaux ne consiste pas simplement à « transformer un rouleau en un diamètre plus petit ». Il s'agit d'une séquence contrôlée d'opérations, dont chacune affecte les performances du rouleau lors de sa prochaine campagne de service.
Chaque rouleau commence par des mesures dimensionnelles et une évaluation de la surface. L'opérateur enregistre le diamètre du corps, vérifie la concentricité du tourillon et documente les fissures, l'écaillage ou la corrosion visibles. Cette première inspection détermine si le rouleau peut être refabriqué et quelle quantité de matière doit être enlevée pour atteindre le métal sain en dessous.
La couche superficielle endommagée doit être complètement éliminée. Si des fissures restent sous la nouvelle surface, elles peuvent se propager pendant le laminage et provoquer une défaillance prématurée du rouleau. Pour cette raison, les ateliers de remise à neuf effectuent une coupe intermédiaire, puis utilisent une gravure ou une inspection par magnétoscopie pour confirmer que tous les défauts ont été éliminés avant de passer à l'étape de finition.
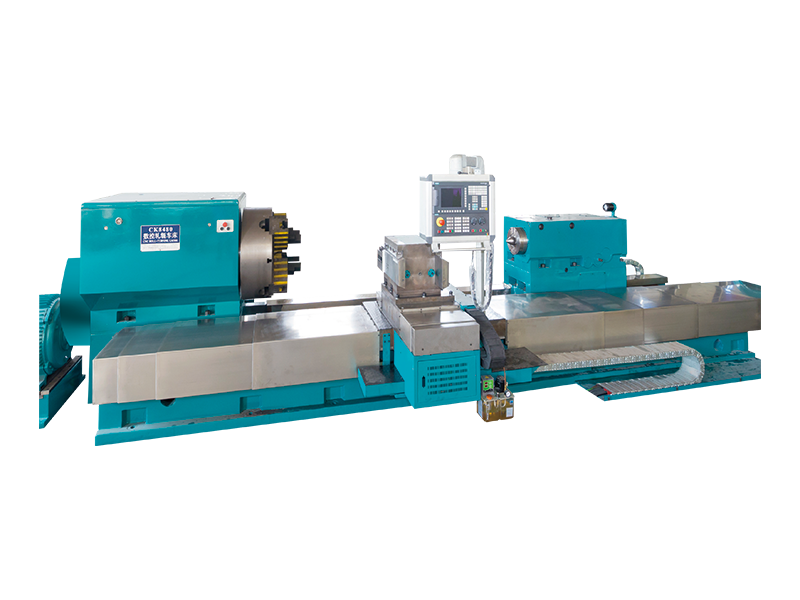
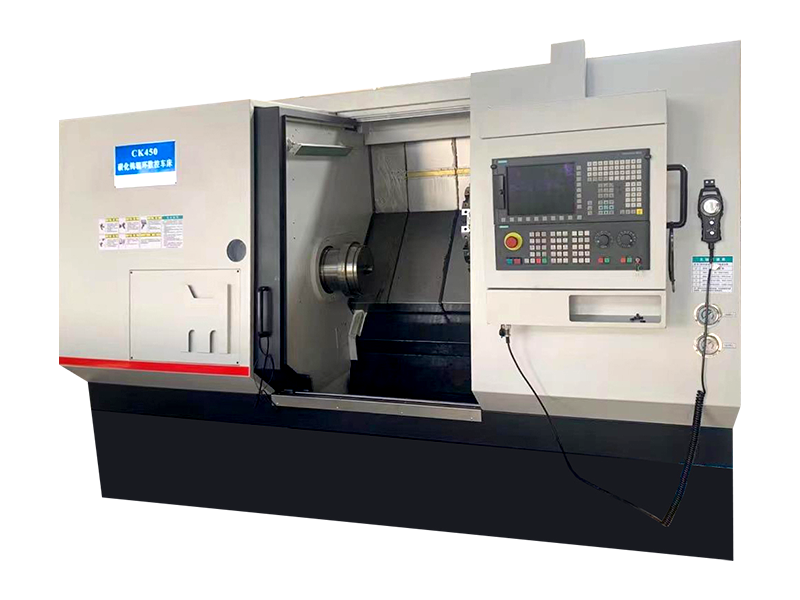
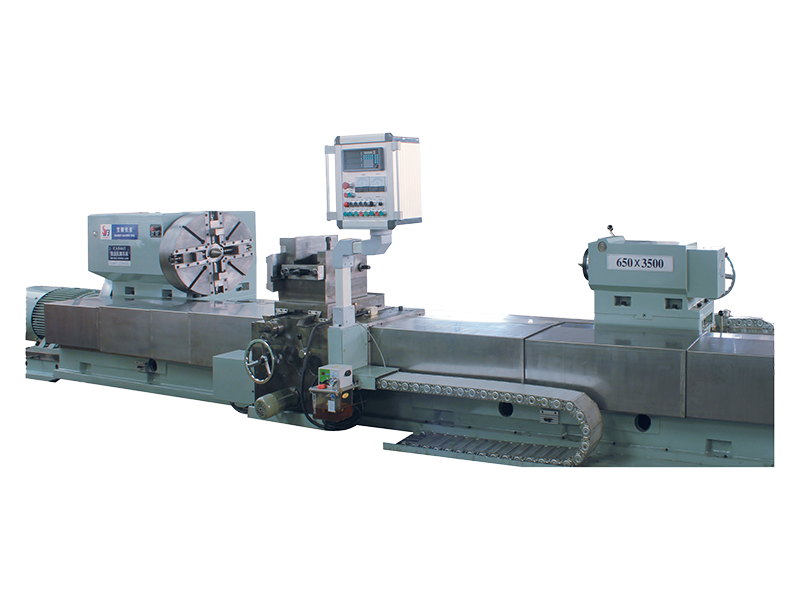
L'opération principale de reprofilage est réalisée sur un tour à rouleaux CNC durable et hautes performances . La machine doit gérer le poids et la longueur du rouleau tout en respectant les tolérances pour l'étape suivante. La couche endommagée est retirée, le canon est recoupé à la géométrie requise et les tourillons sont réusinés si nécessaire. La commande CNC maintient la coupe constante sur tout le corps, ce qui est important lorsqu'un cylindre de rouleau s'étend sur 1,5 mètre ou plus. Les anneaux de roulement suivent la même logique sur un tour à anneaux CNC robuste , qui restaure les profils d'anneaux complexes et la géométrie d'alésage selon les spécifications.
 CK620 fabrication de précision à couple élevé, fourniture de tour à anneaux CNC robuste Jiangsu Dingshun est un fournisseur et une société de tours à anneaux CNC robustes de fabrication de précision à couple élevé CK620 personnalisés en Chine, Custom C... Voir le produit →
 Tour à rouleaux CNC robuste horizontal haute performance CK8465/3500 Fournisseurs, Com Jiangsu Dingshun est un fournisseur et une société de tours à rouleaux CNC horizontaux robustes hautes performances personnalisés CK8465/3500 en Chine, Custom CK8465/3... Voir le produit →
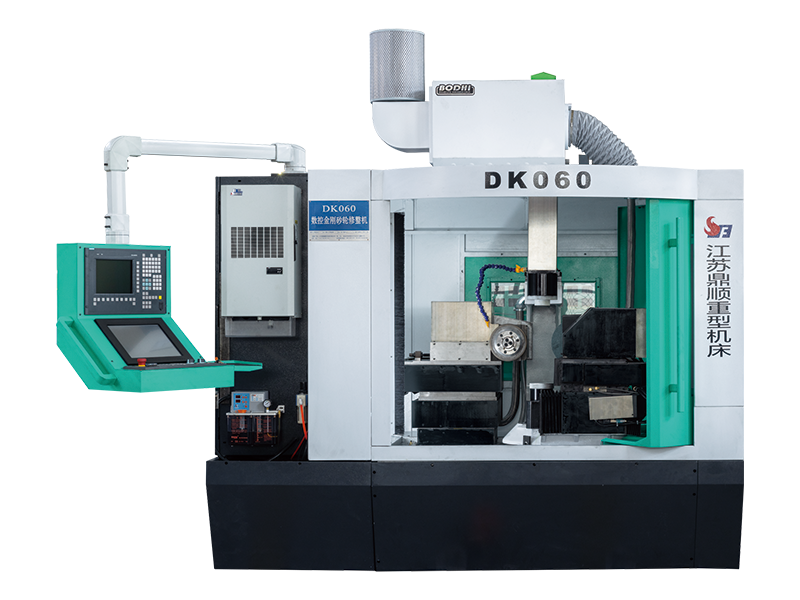
Après le tournage, la plupart des rouleaux nécessitent un meulage pour obtenir l'état de surface final et la tolérance de passage. L'étape de meulage élimine la dernière fraction de millimètre, restaure la concentricité et produit la qualité de surface nécessaire à une qualité de bande constante. Les anneaux de roulement et les composants en métal dur sont traités sur une Rectifieuse d'anneaux de rouleau CNC intelligente à haute rigidité , qui peut maintenir des tolérances serrées sur le carbure et d'autres matériaux difficiles à usiner.
 SK001-5 Fournisseurs de rectifieuses d'anneaux à rouleaux CNC intelligents à haute rigidité, Co Jiangsu Dingshun est un fournisseur et une société de rectifieuses d'anneaux à rouleaux CNC intelligents à haute rigidité SK001-5 personnalisés en Chine, Custom SK001-5... Voir le produit →
La dernière étape est la vérification. Le rouleau remis à neuf est mesuré pour le diamètre du corps, la concentricité du tourillon, la finition de surface et la dureté. Les tolérances typiques pour un corps de rouleau reconditionné sont de 0,05 mm de diamètre, avec des finitions de surface de Ra 0,8 μm ou mieux, selon les spécifications de l'usine. Les résultats sont documentés afin que le service qualité de l'usine puisse confirmer que le rouleau répond à ses exigences avant sa remise en service.
Tous les rouleaux ne valent pas la peine d'être reconditionnés. La décision dépend de l'état du rouleau, du stock de matériaux restant et du coût total de remplacement. Le tableau ci-dessous résume les situations courantes et l’approche recommandée.
| État du rouleau | Évaluation | Action recommandée |
|---|---|---|
| Diamètre usé avec fissures superficielles | Le noyau est sain ; défauts limités à la couche superficielle | Remise à neuf |
| Fissures thermiques profondes ou effritement | Vérifier la profondeur des fissures avant l'usinage | Remise à neuf if enough stock remains |
| Journaux pliés ou endommagés | Les journaux peuvent être réusinés si le stock le permet | Remise à neuf conditionnelle |
| Fissures du noyau ou dommages structurels | L'intégrité du corps du rouleau est compromise | Remplacer |
| Diamètre inférieur au minimum après meulage répété | Épaisseur de paroi restante insuffisante | Remplacer or weld overlay before remanufacturing |
La règle empirique appliquée par la plupart des usines est simple : si l'épaisseur de paroi restante après l'usinage est encore suffisante pour la campagne suivante et que les tourillons peuvent être restaurés selon les spécifications, la remise à neuf est presque toujours le choix le plus économique.
La qualité d'un rouleau reconditionné dépend des machines-outils et de l'expérience qui les sous-tend. Les usines qui envoient des rouleaux à un atelier extérieur ou qui envisagent de se doter d'une capacité de remise à neuf en interne doivent évaluer plusieurs facteurs avant de prendre une décision.
La remise à neuf des rouleaux est une opération de précision, et la différence entre un bon résultat et un résultat décevant dépend généralement de la capacité de la machine et du contrôle du processus. Les usines qui utilisent déjà Tours à rouleaux CNC pour l'usinage de précision de rouleaux industriels dans leurs propres ateliers, comprennent cela par expérience directe.
La remise à neuf des rouleaux n’est pas une solution provisoire. C'est une partie normale de la gestion des stocks de rouleaux dans une aciérie. En prolongeant la durée de vie des rouleaux et des anneaux de laminage, les usines réduisent le coût annuel des rouleaux par tonne d'acier produite et diminuent le montant du capital immobilisé dans les rouleaux de rechange.
Une stratégie judicieuse de gestion des rouleaux considère la remise à neuf comme une option dans un plan plus large : de nouveaux rouleaux pour les campagnes critiques, des rouleaux reconditionnés pour un service standard et un calendrier d'inspection régulier qui identifie les rouleaux usés qui peuvent être récupérés avant qu'ils n'atteignent le point de non-retour.
Lorsqu’un rouleau sort du service avec un canon usé et une surface fissurée, la vraie question n’est pas de savoir s’il peut être récupéré. Il s’agit de savoir si le partenaire de reconditionnement dispose des machines-outils, de la connaissance des processus et du système qualité nécessaires pour effectuer le travail correctement. Lorsque ces trois conditions sont remplies, la remise à neuf des rouleaux industriels est l'une des décisions les plus prévisibles en matière d'économies de coûts qu'une aciérie puisse prendre.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.