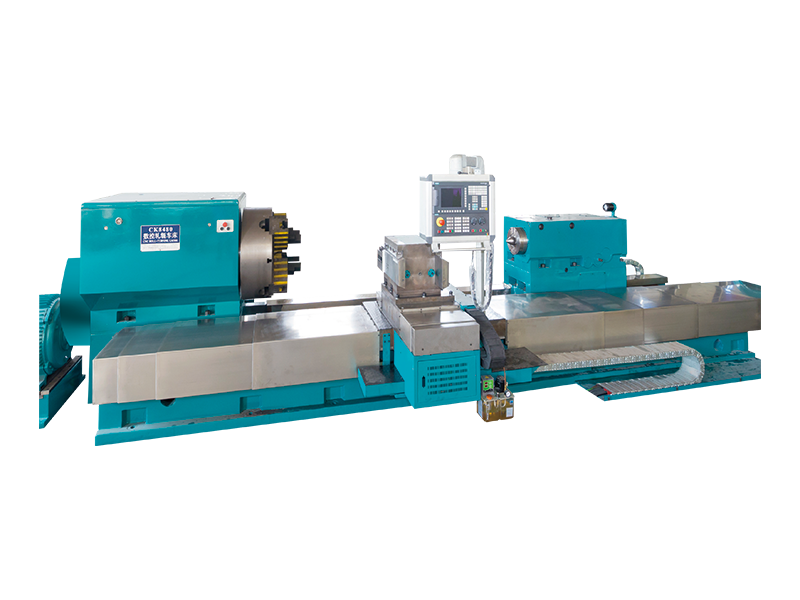
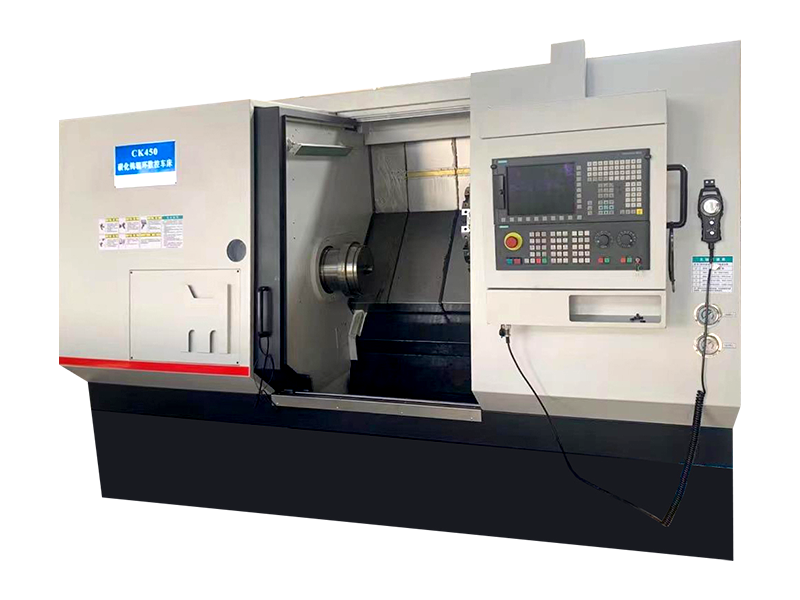
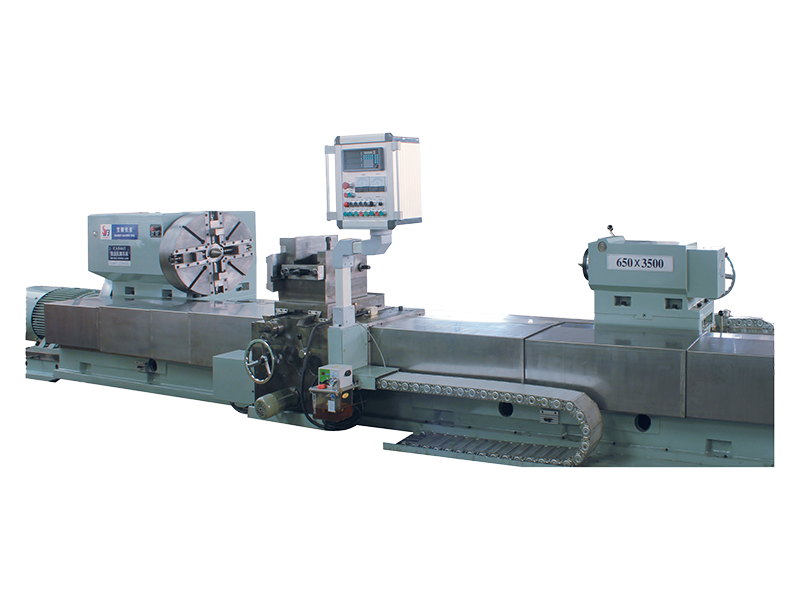
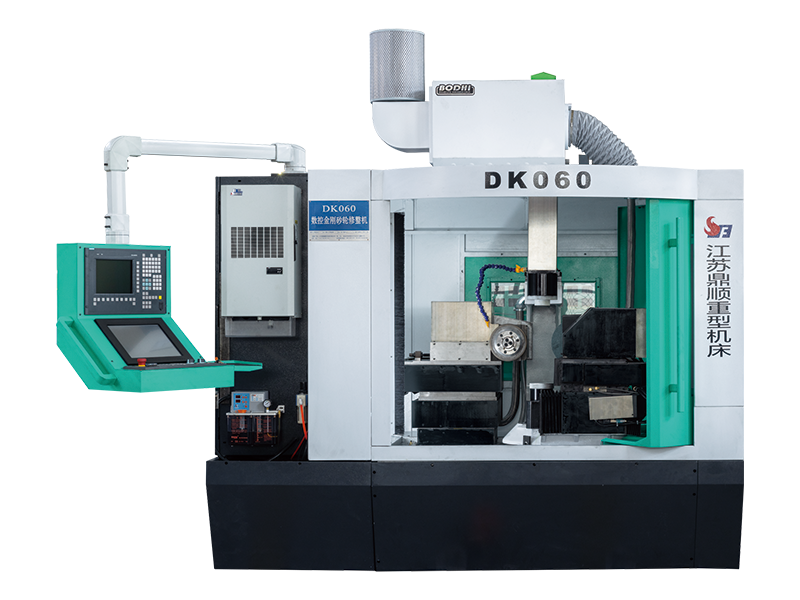
A Meuleuse à anneaux CNC est un équipement de traitement des métaux de haute précision conçu pour meuler les surfaces de pièces en forme d'anneau ou cylindriques selon des dimensions et des spécifications de finition exactes. Contrairement aux équipements de meulage à commande manuelle, ils s'appuient sur un système de commande numérique par ordinateur pour automatiser la séquence de meulage, ce qui améliore considérablement l'efficacité du traitement et la précision dimensionnelle par rapport à l'opération manuelle. Cette automatisation est particulièrement importante dans les environnements de production où la cohérence entre de grands lots de pièces est une exigence, car même les opérateurs manuels qualifiés introduisent une variabilité que les systèmes CNC sont spécialement conçus pour éliminer.
La valeur fondamentale de la commande CNC dans les opérations de rectification réside dans sa capacité à exécuter des mouvements programmés et répétables avec une précision au micron près. Une fois qu'un programme de rectification est établi pour une géométrie et un matériau de pièce donnés, ce même programme peut être exécuté de manière répétée avec des résultats pratiquement identiques, supprimant ainsi la dérive dimensionnelle qui se produit naturellement lors d'un travail de rectification manuelle. Pour les fabricants produisant des bagues, des roulements ou des composants cylindriques à grande échelle, cette répétabilité se traduit directement par moins de pièces rejetées et une planification de production plus prévisible.
Les rectifieuses à anneaux CNC offrent généralement plusieurs fonctions de rectification au sein d'une seule plate-forme de machine, permettant aux fabricants de traiter différentes géométries de surface sans avoir à recourir à des équipements dédiés distincts. La rectification cylindrique externe s'adresse aux surfaces de diamètre extérieur des pièces à usiner en forme d'anneau ou d'arbre, produisant les tolérances serrées nécessaires pour les pièces qui doivent s'adapter précisément aux composants correspondants. La rectification cylindrique interne, en revanche, travaille sur les surfaces d'alésage et les diamètres internes, une opération plus exigeante techniquement étant donné l'accès plus limité aux outils et les problèmes de dissipation thermique inhérents à la rectification à l'intérieur d'une cavité confinée.
La rectification plate complète l'ensemble des fonctions typiques, en abordant les surfaces planes telles que les faces d'un anneau ou les côtés plats d'une pièce qui nécessitent une finition de surface ou une tolérance de planéité spécifique. Le fait de disposer des trois fonctions de rectification sur une seule plate-forme CNC permet à une seule machine d'effectuer plusieurs opérations de rectification sur une pièce sans nécessiter un nouveau montage sur une autre machine, ce qui réduit à la fois le temps de cycle et le risque d'erreurs d'alignement introduites lorsqu'une pièce est déplacée entre des pièces d'équipement distinctes.
| Fonction de meulage | Surface adressée | Cas d'utilisation typique |
| Rectification cylindrique externe | Diamètre extérieur | Bagues, arbres, chemins de roulement |
| Rectification cylindrique intérieure | Alésage ou diamètre intérieur | Bagues intérieures, bagues, manchons |
| Meulage plat | Surfaces de face planes | Faces annulaires, composants plats |
Les performances d'une rectifieuse à anneaux CNC dépendent de la fonction coordonnée de plusieurs composants clés, chacun contribuant à un rôle spécifique dans le processus global de meulage. La broche entraîne la rotation de la meule aux vitesses nécessaires pour obtenir le taux d'enlèvement de matière et l'état de surface souhaités, et la qualité de la broche, y compris sa précision de faux-rond et son contrôle des vibrations, affecte directement la cohérence de la surface rectifiée finale.
La table de travail de la rectifieuse maintient et positionne la pièce tout au long du cycle de rectification, et sa rigidité et sa précision de positionnement sous contrôle CNC déterminent la précision avec laquelle la machine peut maintenir les tolérances dimensionnelles au cours de cycles répétés. Les outils de meulage, c'est-à-dire les meules abrasives elles-mêmes, sont sélectionnés et échangés en fonction du matériau spécifique à traiter et de la finition requise, car différentes compositions abrasives et granulométries sont adaptées à différentes combinaisons de dureté et de rugosité de surface souhaitée. Le système de contrôle relie ces composants physiques ensemble, traduisant une géométrie de pièce programmée en vitesse de broche, mouvement de table et vitesse d'avance coordonnés nécessaires pour exécuter l'opération de meulage avec précision.
L’une des forces déterminantes des rectifieuses à anneaux CNC réside dans leur capacité à traiter une large gamme de matériaux sans nécessiter d’équipement fondamentalement différent pour chacun. L'acier, l'un des matériaux les plus couramment broyés dans la fabrication industrielle, réagit de manière prévisible aux meules abrasives standard et aux paramètres d'avance établis, ce qui en fait un matériau de base pour de nombreux programmes de rectification CNC. Les matériaux en alliage, qui combinent souvent une dureté plus élevée avec des propriétés thermiques et mécaniques différentes de celles de l'acier au carbone ordinaire, nécessitent généralement des paramètres de meulage ajustés, notamment une sélection de meule et une application de liquide de refroidissement modifiées, pour éviter les dommages de surface dus à une génération excessive de chaleur pendant le meulage.
Les céramiques présentent un défi de meulage distinct en raison de leur fragilité et de leur dureté, qui augmentent toutes deux le risque d'écaillage ou de fissuration de la surface si les paramètres de meulage ne sont pas soigneusement contrôlés. Les systèmes CNC relèvent ce défi en permettant un contrôle extrêmement fin de l'avance et de la profondeur de coupe, paramètres qui sont beaucoup plus difficiles à maintenir cohérents en fonctionnement manuel mais qui sont essentiels pour réussir le meulage de matériaux céramiques fragiles sans introduire de microfractures qui pourraient compromettre l'intégrité structurelle de la pièce finie.

La commande numérique transforme le broyage d'un processus dépendant des compétences de l'opérateur et d'un réglage manuel continu en un processus régi par des paramètres programmés et répétables. Grâce à l'interface CNC, les opérateurs peuvent surveiller le processus de meulage en temps réel, en suivant des variables telles que la charge de la broche, la vitesse d'avance et la progression dimensionnelle par rapport à la cible programmée, ce qui permet une intervention immédiate si un paramètre dérive en dehors de la plage acceptable avant qu'une pièce ne soit mise au rebut.
Cette capacité de surveillance en temps réel prend également en charge la documentation qualité, puisque de nombreux systèmes de rectification CNC peuvent enregistrer les données de processus pour chaque pièce produite, créant ainsi un enregistrement traçable qui répond aux exigences d'assurance qualité dans les industries où une certification dimensionnelle est requise pour chaque lot. Pour les fabricants fournissant des composants de précision critiques tels que des bagues de roulement ou des pièces de machines tournantes, cette traçabilité des données est souvent aussi précieuse que la précision de rectification elle-même, car elle fournit des preuves documentées de la cohérence des processus aux clients en aval et aux auditeurs qualité.
Étant donné que le type et les spécifications des outils de meulage sont interchangeables sur la plupart des meuleuses à anneaux CNC, la sélection de l'outil devient une décision opérationnelle continue plutôt qu'une contrainte d'équipement fixe. La taille des grains des meules abrasives affecte directement la finition de la surface, un grain plus fin produisant des surfaces plus lisses au prix de taux d'enlèvement de matière plus lents, tandis qu'un grain plus grossier enlève la matière plus rapidement mais laisse une finition plus rugueuse qui peut nécessiter une passe de finition secondaire pour répondre à des spécifications plus strictes.
Le type de liant de meule, c'est-à-dire le matériau qui maintient les grains abrasifs ensemble, affecte également les performances des différents matériaux de la pièce à usiner. Les liants vitrifiés ont tendance à offrir une bonne rigidité et sont bien adaptés au meulage de précision sur des matériaux plus durs, tandis que les liants en résine offrent plus de flexibilité et sont souvent préférés pour les applications nécessitant une finition plus lisse et plus polie. Faire correspondre les spécifications de la meule au matériau de la pièce à usiner et à la finition cible est une tâche d'étalonnage continue pour les ateliers utilisant des rectifieuses à anneaux CNC sur des commandes de production variées, et de nombreux opérateurs maintiennent une bibliothèque documentée de combinaisons roue-paramètre éprouvées pour leurs types de pièces les plus fréquemment produits afin de réduire le temps de configuration sur les commandes répétées.
Les acheteurs évaluant une rectifieuse à anneaux CNC pour leur ligne de production doivent évaluer la gamme de fonctions de rectification de la machine par rapport à leur mélange réel de pièces, confirmant que les capacités de rectification externe, interne et plate disponibles correspondent aux géométries qu'ils doivent produire. La plage de vitesse de broche et la distance de déplacement de la table de travail doivent être vérifiées par rapport aux dimensions maximales et minimales de la pièce attendues en production, car une machine dimensionnée pour de grands anneaux peut ne pas disposer du contrôle précis nécessaire pour des composants de précision plus petits, et vice versa.
La compatibilité du système de contrôle avec les logiciels d'atelier existants ou les exigences d'enregistrement des données est une autre considération pratique, en particulier pour les fabricants qui ont besoin d'intégrer les données de processus à des fins de certification qualité. Demander des essais de meulage d'échantillons sur des pièces représentatives avant l'achat reste l'un des moyens les plus fiables de confirmer qu'une configuration spécifique de meuleuse à anneaux CNC répondra aux exigences de tolérance dimensionnelle et d'état de surface essentielles à une application de production donnée.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.