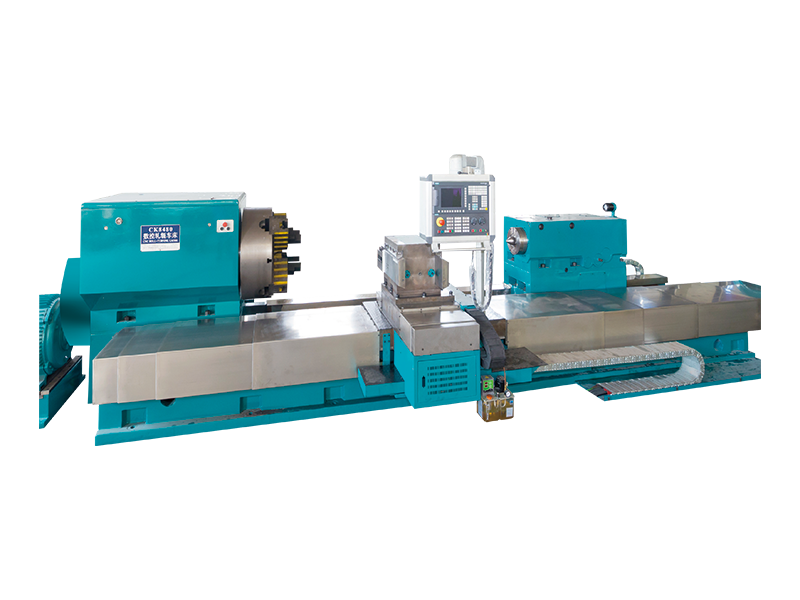
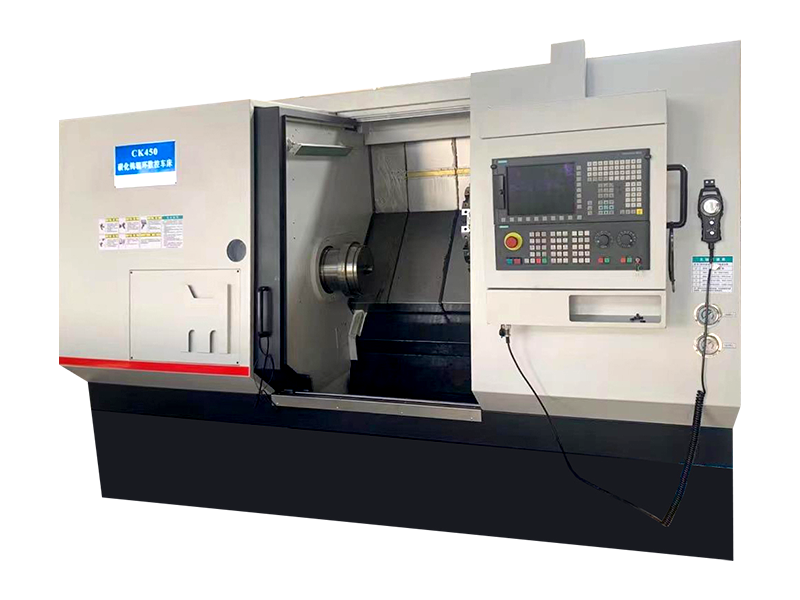
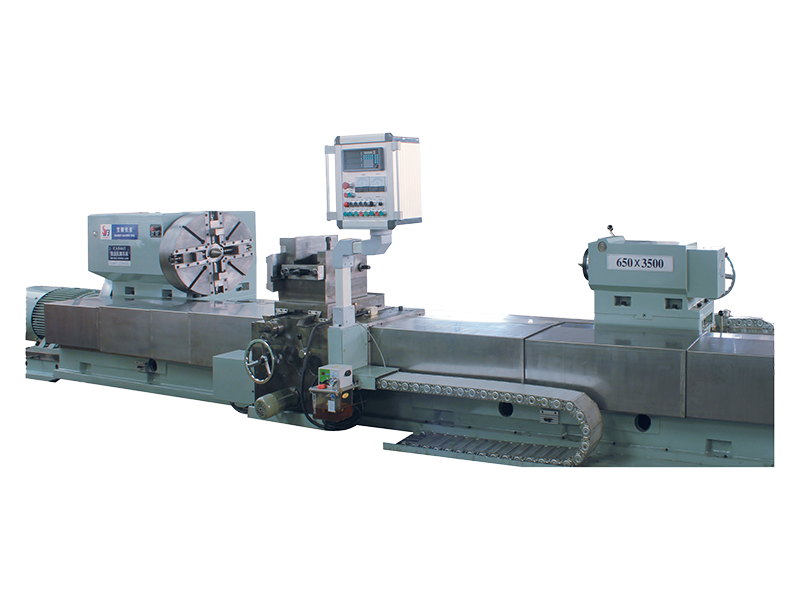
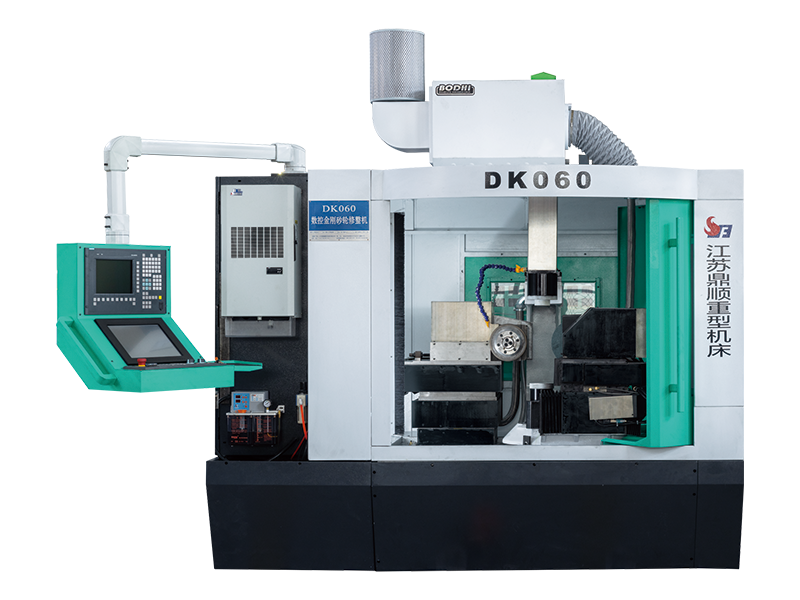
Rectifieuses à rouleaux CNC Ils appartiennent généralement à l'une des deux configurations suivantes, et comprendre la différence est plus important pour les acheteurs qu'il n'y paraît à première vue, car chaque approche gère différemment les rouleaux gros ou lourds. Dans une machine à déplacement de meule, la meule elle-même se déplace horizontalement le long d'un rouleau fixe et rotatif maintenu sur une table de travail fixe. Dans une machine à table transversale, le rouleau et la table de travail se déplacent horizontalement devant une meule stationnaire, la profondeur d'alimentation étant ajustée via le chariot se rapprochant ou s'éloignant de la meule plutôt que par la meule se déplaçant le long du rouleau.
Les conceptions à déplacement de roue sont généralement privilégiées pour les rouleaux très grands ou lourds, car le rouleau lui-même n'a jamais besoin de bouger pendant la passe de meulage, réduisant ainsi le risque de vibration ou de dérive de position qui peut se produire lorsqu'une pièce lourde est déplacée à plusieurs reprises sur la table. Les machines à déplacement de table, en revanche, peuvent offrir un entretien plus simple des têtes de meule puisque l'ensemble de meule reste dans un emplacement fixe, bien que cela se fasse au prix d'un système de déplacement de table plus long et plus robuste pour s'adapter à toute la longueur du rouleau. Le choix entre les deux se résume souvent à la taille et au poids typiques des rouleaux qu'un atelier traite régulièrement, plutôt qu'à une configuration universellement supérieure.
De nombreux rouleaux industriels, en particulier les rouleaux de travail utilisés dans les laminoirs à métaux et les rouleaux utilisés dans les lignes d'impression ou de revêtement, ne sont pas volontairement rectifiés parfaitement cylindriques. Une légère courbure, connue sous le nom de bombage, est délibérément meulée dans le profil du rouleau pour compenser la déflexion du rouleau sous charge, car un rouleau soumis à une forte pression sur sa largeur s'incline naturellement légèrement au milieu, et un rouleau sans couronne produirait une épaisseur ou une répartition de pression inégale sur le matériau qu'il traite. Les meuleuses à rouleaux CNC capables de bomber contrôlées par ordinateur peuvent produire plusieurs types de profils distincts en fonction des caractéristiques de déflexion de l'application.
| Profil de la Couronne | Caractéristique de forme | Utilisation typique |
|---|---|---|
| Parabolique | Profil lisse et courbé en continu | Compensation générale de la flèche sur une large plage de charges |
| Radiale | Courbure à rayon constant | Applications nécessitant une courbe simple et prévisible |
| Conique droit | Changement linéaire du diamètre le long de la longueur du rouleau | Compensation de charge directionnelle, besoins en effilement bord à bord |
Des combinaisons personnalisées de couronnes concaves et convexes sont également possibles sur des systèmes CNC plus avancés, ce qui est important pour les applications avec des charges asymétriques ou des modèles de déflexion inhabituels qu'une couronne symétrique standard ne corrigerait pas. Spécifier le profil de couronne exact et la courbe de compensation nécessaires pour une configuration de laminoir ou de ligne de revêtement donnée, plutôt que d'opter par défaut pour une couronne parabolique générique, est ce qui différencie un rouleau qui fonctionne de manière constante sous charge d'un rouleau qui nécessite des réajustements fréquents.
Le faux-rond total indiqué, généralement abrégé TIR, mesure à quel point la surface d'un rouleau s'écarte d'une rotation parfaitement vraie autour de son axe central, et c'est l'une des mesures de qualité les plus importantes qu'une meuleuse à rouleaux CNC doit atteindre de manière cohérente. Un rouleau avec un TIR excessif vacille légèrement lors de sa rotation, même si l'écart est mesuré en microns, ce qui se traduit par une répartition inégale de la pression, des vibrations et une usure accélérée du rouleau lui-même et des roulements ou composants d'accouplement avec lesquels il interagit pendant le fonctionnement. Le meulage selon des spécifications TIR strictes nécessite non seulement une meule et une broche précises, mais également un bâti de machine rigide et un alignement poupée/contre-pointe qui ne dérive pas sur la longueur d'une longue passe de meulage.
Les acheteurs doivent confirmer quelle tolérance TIR une machine est réellement capable de respecter sur toute la gamme de diamètres et de longueurs de rouleaux qu'ils ont l'intention de traiter, car les spécifications de précision optimales d'une machine, souvent citées pour une pièce d'essai plus petite, ne s'appliquent pas toujours aux plus grands rouleaux dans le cadre de sa capacité nominale.

L'un des plus grands avantages qu'offrent les meuleuses à rouleaux CNC par rapport aux anciennes configurations de meulage manuelle ou semi-manuelle est le jaugeage en cours de processus : des systèmes de mesure qui suivent le diamètre et la position du rouleau en continu pendant le cycle de meulage plutôt que d'exiger que l'opérateur s'arrête, mesure et réajuste manuellement. Les encodeurs linéaires et les réseaux intégrés aux axes de la machine fournissent un retour de position en boucle fermée, souvent précis à une fraction de micron près, ce qui permet au système CNC d'effectuer automatiquement des micro-ajustements de la vitesse d'avance et de la profondeur au fur et à mesure de la progression de la mouture, plutôt que de s'appuyer uniquement sur une trajectoire de coupe préprogrammée qui suppose un taux d'enlèvement de matière parfaitement cohérent.
Ce retour d'information en temps réel est particulièrement important lors de longues passes de meulage ou lorsque vous travaillez avec des rouleaux dont la dureté est inégale sur leur surface - un scénario courant avec des rouleaux qui ont déjà été utilisés et qui présentent désormais une usure ou un durcissement localisé suite à un service antérieur. Sans jaugeage en cours de processus, un opérateur devrait faire preuve de jugement concernant les ajustements d'alimentation sur la base de mesures manuelles périodiques, introduisant à la fois un délai et une variabilité humaine dans le résultat final. Les systèmes de contrôle numérique qui enregistrent ces données tout au long du cycle de meulage créent également un enregistrement utile pour la vérification de la qualité, permettant à un atelier de démontrer exactement comment les dimensions d'un rouleau fini ont été atteintes plutôt que de se fier à une seule mesure finale prise après coup.
Le matériau à partir duquel un rouleau est fabriqué modifie considérablement la sélection de la meule, la vitesse d'avance et l'approche de refroidissement qu'une meuleuse à rouleau CNC doit utiliser, et l'application de paramètres de meulage d'acier à un rouleau en caoutchouc ou en composite - ou vice versa - produit généralement une mauvaise finition de surface ou une usure prématurée de la meule. Les rouleaux en acier trempé, courants dans les laminoirs comme rouleaux de travail ou rouleaux de secours, nécessitent généralement des meules abrasives à liaison plus dure, capables de conserver leur forme sous un contact prolongé avec une pièce très dure, ainsi qu'un débit de liquide de refroidissement adéquat pour gérer la chaleur générée au point de contact. Les rouleaux recouverts de caoutchouc, souvent utilisés dans les lignes d'impression, de revêtement ou de traitement du papier, nécessitent une roue plus souple et à structure plus ouverte qui ne givrera pas et ne générera pas de chaleur excessive qui pourrait endommager l'intégrité de la surface du caoutchouc.
Pour les ateliers qui traitent régulièrement un mélange de ces matériaux, la confirmation que le logiciel de contrôle d'une rectifieuse à rouleaux CNC permet un rappel rapide des jeux de paramètres de meulage stockés pour chaque type de matériau permet d'économiser un temps de configuration considérable par rapport à la saisie manuelle des taux d'avance, des vitesses de roue et des réglages de temporisation à chaque fois que le matériau change.
Le meulage d'un nouveau rouleau selon les spécifications finales est une tâche fondamentalement différente de la finition d'un rouleau déjà utilisé, car un rouleau usagé arrive généralement avec des motifs d'usure inégaux, des piqûres de surface ou une couche de chromage qui doit être prise en compte avant de définir les paramètres de meulage. Les rouleaux en acier à outils trempés préparés pour la finition nécessitent parfois une passe de nettoyage initiale spécifiquement pour établir une surface véritable et cohérente avant que le meulage de précision final puisse procéder, car le meulage directement jusqu'à la tolérance finale sur une surface usée inégale peut laisser des irrégularités résiduelles sous la nouvelle finition que la mesure de la surface à elle seule ne détectera pas.
Les rouleaux chromés ajoutent une autre couche de considération, car la dureté et l'épaisseur de la couche de chrome diffèrent du matériau du rouleau de base, et le meulage d'une couche de chrome inégale sans tenir compte de cette différence peut entraîner une dureté de surface incohérente sur le rouleau fini. Les ateliers traitant à la fois de nouveaux travaux de fabrication et de finition bénéficient d'une meuleuse à rouleaux CNC avec une programmation flexible qui peut s'adapter à une passe d'ébauche initiale distincte de la passe de précision finale, plutôt qu'une machine construite autour d'une seule séquence de meulage fixe optimisée uniquement pour les pièces neuves et non portées.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:N° 99, route Tiantong, ville de Nantong, province du Jiangsu.
Scène d'usine
Copyright@ Jiangsu Dingshun Machine-outil robuste Co., Ltd. Tous droits réservés.